

Jak ograniczyć przestoje podczas cięcia plazmowego?
 Źródło: STIGO
Przestoje podczas cięcia plazmowego wynikają najczęściej z przegrzewania źródła, problemów ze sprężonym powietrzem, zużycia materiałów eksploatacyjnych, błędów operatora albo niewłaściwego przygotowania stanowiska. Części z tych przerw można uniknąć przez prawidłowy dobór urządzenia i regularną kontrolę procesu.
Skuteczne ograniczanie przestojów wymaga rozróżnienia awarii od krótkich, powtarzalnych zatrzymań. Wymiana dyszy, oczekiwanie na wzrost ciśnienia, poprawianie przewodu roboczego czy usuwanie żużla zajmują po kilka minut, lecz w ciągu całej zmiany mogą znacząco obniżyć wydajność stanowiska.
Skąd biorą się przestoje w cięciu plazmowym?
Przestój oznacza czas, w którym stanowisko jest gotowe do realizacji zlecenia, ale nie prowadzi cięcia z powodu problemu technicznego, organizacyjnego lub materiałowego. Źródłem zatrzymania może być przecinarka, palnik, kompresor, instalacja elektryczna albo brak odpowiednich części. W praktyce problemy często występują jednocześnie. Wilgotne powietrze przyspiesza zużycie dyszy i elektrody, zużyte części pogarszają jakość krawędzi, a operator zatrzymuje pracę, aby poprawić detale. Pozornie niewielka nieprawidłowość wpływa wtedy na kilka kolejnych etapów produkcji.
Dlatego czasu postoju nie należy analizować wyłącznie na podstawie zgłoszonych awarii. Warto rejestrować również wymiany materiałów eksploatacyjnych, przerwy na chłodzenie, błędy zajarzenia łuku, spadki ciśnienia i poprawki wykonywane po cięciu.
Jak dobrać przecinarkę do planowanego obciążenia?
Źródło plazmy powinno odpowiadać materiałowi, jego grubości i liczbie operacji wykonywanych w ciągu zmiany. Urządzenie używane sporadycznie w warsztacie może mieć inne parametry niż system pracujący w produkcji seryjnej.
Przy wyborze warto rozróżnić zalecaną grubość cięcia jakościowego, maksymalną zdolność cięcia oraz odcięcie. Jeżeli określona grubość blachy występuje codziennie, powinna mieścić się w zakresie zalecanym do regularnej pracy. Ciągła eksploatacja urządzenia na granicy jego możliwości może powodować wolniejsze cięcie, szybsze zużycie części i częstsze przerwy.
Jednym z rozwiązań stosowanych w warsztatach i zakładach produkcyjnych jest plazma Hypertherm. Poszczególne modele różnią się mocą, cyklem pracy oraz zakresem obsługiwanych grubości. Urządzenie warto dobrać do materiałów obrabianych regularnie, zamiast kierować się najgrubszym elementem pojawiającym się sporadycznie.
Dlaczego cykl pracy ma znaczenie?
Cykl pracy określa, jak długo urządzenie może utrzymywać łuk przy określonym obciążeniu i temperaturze otoczenia bez przegrzania. Jeśli dopuszczalny czas zostanie przekroczony, źródło może przerwać działanie do momentu obniżenia temperatury. W pracach ręcznych naturalne przerwy występują podczas trasowania, zmiany położenia i przenoszenia detalu. W systemie zmechanizowanym łuk może być aktywny przez większą część cyklu. W takim zastosowaniu zbyt niski cykl pracy szybko stanie się wąskim gardłem.
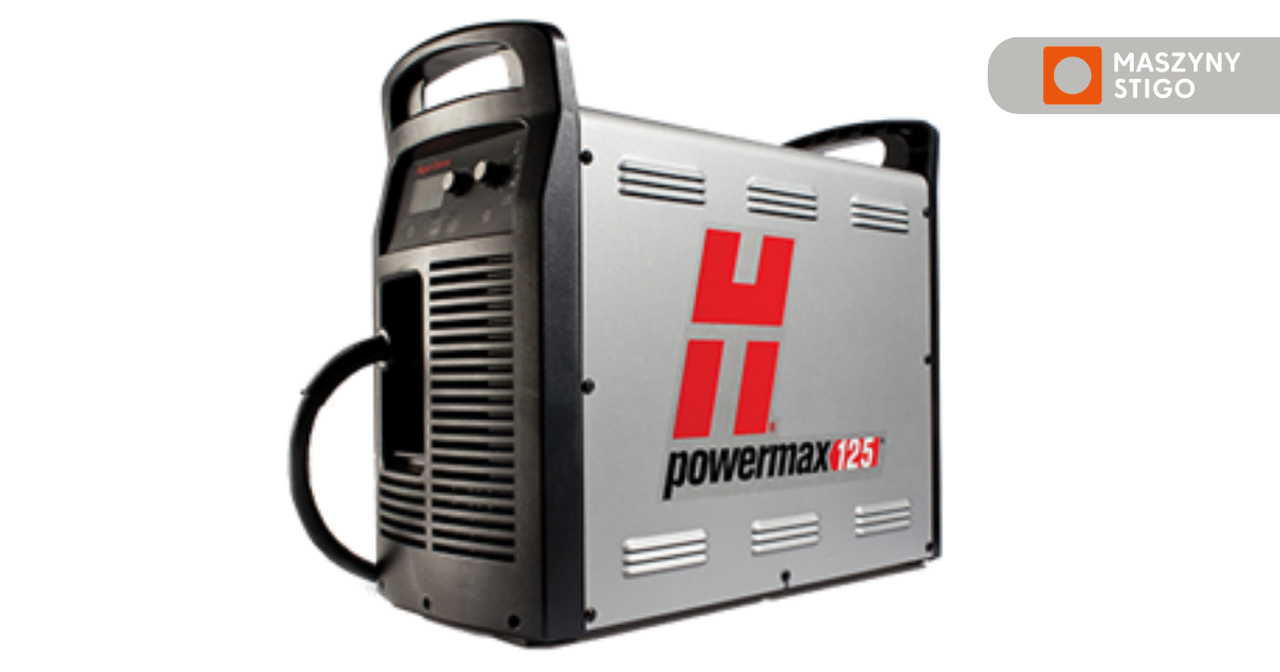
Przykładem systemu projektowanego do wymagających zadań jest powermax 125 hypertherm.
|
Zgodnie z dokumentacją producenta urządzenie osiąga 100-procentowy cykl pracy przy 125 A w określonych warunkach zasilania i temperaturze otoczenia. Parametr zawsze należy odczytywać wraz z warunkami, dla których został podany. Przy wyborze przecinarki trzeba także uwzględnić temperaturę panującą w hali, wentylację źródła i dostęp powietrza do układu chłodzenia. Zakurzone wloty oraz ustawienie urządzenia zbyt blisko ściany mogą utrudniać odprowadzanie ciepła.
Jak jakość sprężonego powietrza wpływa na ciągłość pracy?
W przecinarkach powietrznych sprężone powietrze pełni funkcję gazu plazmowego. Musi mieć odpowiednie ciśnienie, przepływ i czystość. Woda, olej oraz cząstki stałe destabilizują łuk i mogą przyspieszać zużycie elementów palnika.
Kompresor należy dobierać według rzeczywistej wydajności przy ciśnieniu wymaganym przez przecinarkę. Pojemność zbiornika nie określa zdolności instalacji do pracy ciągłej. Jeżeli zapotrzebowanie przekracza wydajność sprężarki, ciśnienie będzie stopniowo spadać, a operator zacznie czekać na ponowne napełnienie zbiornika. Instalacja powinna obejmować właściwie dobrane filtry, separator kondensatu i osuszanie. Trzeba też sprawdzić średnicę przewodów oraz liczbę urządzeń korzystających ze wspólnej sieci. Spadek ciśnienia może pojawiać się tylko w chwilach, gdy inne maszyny pobierają powietrze równocześnie.
Kiedy należy wymieniać dyszę i elektrodę?
Dysza i elektroda zużywają się podczas każdego zajarzenia oraz cięcia. Stan tych elementów wpływa na kształt łuku, szerokość szczeliny, ukosowanie krawędzi i ilość żużla. Wymiana przeprowadzona zbyt późno zwiększa ryzyko pogorszenia jakości oraz uszkodzenia kolejnych części palnika. Wymiana wykonywana zbyt wcześnie niepotrzebnie podnosi koszt procesu. Ocena powinna opierać się na kryteriach producenta, wyglądzie elementów i obserwacji jakości cięcia.
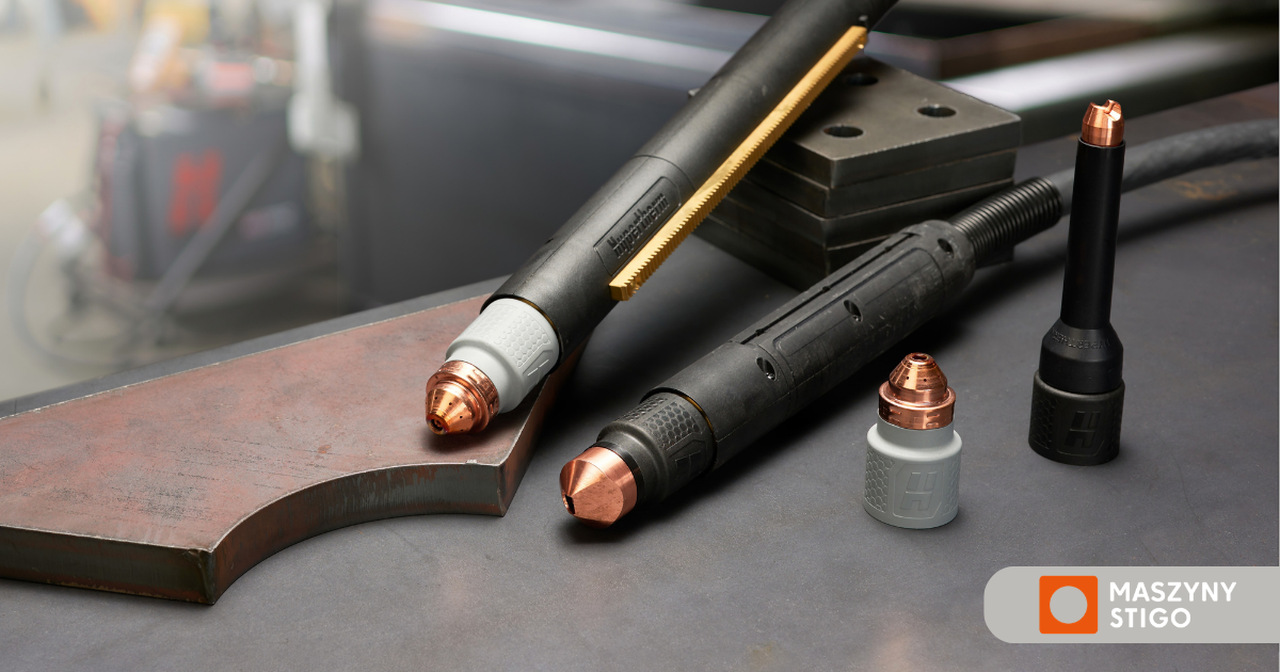
Odpowiednie części do plazmy dobiera się do modelu przecinarki, rodzaju palnika, amperażu i wykonywanej operacji.
|
Element przeznaczony do cięcia cienkiej blachy może różnić się od części stosowanej przy żłobieniu albo pracy maszynowej. Materiały eksploatacyjne należy montować w prawidłowej kolejności i dokręcać zgodnie z instrukcją. Zabrudzenie, uszkodzony pierścień zawirowujący lub niewłaściwie osadzona dysza mogą powodować problemy z uruchomieniem palnika.
Czy częste zajarzenia skracają trwałość części?
Zużycie materiałów eksploatacyjnych zależy zarówno od łącznego czasu cięcia, jak i liczby uruchomień łuku. Duża liczba krótkich odcinków może obciążać elektrodę bardziej niż długie, ciągłe cięcie o podobnej łącznej długości. W produkcji CNC warto optymalizować kolejność elementów i ograniczać zbędne przebicia. Pomaga w tym odpowiednio przygotowany nesting oraz łączenie ścieżek tam, gdzie pozwala na to technologia.
Podczas cięcia ręcznego operator powinien unikać niepotrzebnego włączania i wyłączania łuku. Trzeba jednak zachować wymagania dotyczące bezpieczeństwa i jakości. Wydłużanie ścieżki wyłącznie po to, aby ograniczyć liczbę zajarzeń, nie zawsze będzie korzystne.
Jak błędy przebijania prowadzą do przestojów?
Podczas przebijania łuk musi przejść przez całą grubość materiału. Stopiony metal jest wyrzucany w kierunku palnika, dlatego zbyt mała wysokość przebicia może doprowadzić do osadzania się odprysków na osłonie i dyszy. Palnik należy ustawić zgodnie z tabelą procesu dla danej grubości, natężenia i rodzaju materiału. W cięciu zmechanizowanym znaczenie ma sprawny system kontroli wysokości THC oraz właściwy czas przejścia od przebicia do cięcia.
Próba przebijania blachy grubszej niż dopuszczona dla danego systemu zwiększa obciążenie palnika i ryzyko nieudanego startu. Jeżeli technologia na to pozwala, można rozpocząć cięcie od krawędzi. Decyzja powinna jednak wynikać z dokumentacji urządzenia i geometrii detalu.
Dlaczego przewód roboczy i zasilanie trzeba regularnie sprawdzać?
Niestabilne zasilanie może powodować błędy urządzenia, przerwanie łuku i trudności z ponownym rozpoczęciem pracy. Instalacja elektryczna powinna odpowiadać wymaganiom źródła, a zabezpieczenia i przewody muszą być dobrane do pobieranego prądu. Przewód roboczy powinien mieć dobry kontakt z czystą powierzchnią metalu. Farba, rdza i zgorzelina zwiększają opór połączenia. Luźny zacisk może prowadzić do problemów z zajarzeniem oraz nagrzewania miejsca styku.
Stan przewodów palnika również wymaga kontroli. Zagięcia, przetarcia i uszkodzenia osłony mogą powodować niestabilną pracę albo stworzyć zagrożenie dla operatora. Sposób prowadzenia przewodów powinien chronić je przed gorącymi odpadami, ostrymi krawędziami i ruchem pojazdów.
Jak zaplanować konserwację bez zatrzymywania produkcji?
Konserwacja zapobiegawcza powinna odbywać się według harmonogramu dopasowanego do intensywności pracy i warunków w hali. Podstawą jest instrukcja producenta, uzupełniona o obserwacje z konkretnego stanowiska. Krótkie kontrole można wykonywać przed rozpoczęciem zmiany. Dotyczą one stanu palnika, przewodów, filtra powietrza, zacisku roboczego i zapasu materiałów eksploatacyjnych. Bardziej rozbudowane czynności warto planować w okresach niższego obciążenia.
Dokumentowanie przeglądów pomaga wychwycić powtarzające się problemy. Jeśli filtr wymaga wymiany znacznie częściej niż zakładano albo dysze zużywają się w nieregularnym tempie, może to wskazywać na usterkę instalacji, zmianę jakości powietrza lub błąd w parametrach.
Jaki zapas części powinien znajdować się przy stanowisku?
Brak niedrogiego elementu może zatrzymać pracę drogiej maszyny. Zapas powinien wynikać z rzeczywistego zużycia, czasu dostawy i znaczenia stanowiska dla całej produkcji.
|
Warto oddzielić części używane codziennie od elementów awaryjnych. Dysze, elektrody, osłony i pierścienie zawirowujące powinny znajdować się blisko stanowiska, w czystym oraz suchym miejscu. Części należy opisać według modelu palnika, amperażu i zastosowania, aby uniknąć pomyłki podczas szybkiej wymiany.
Stan magazynowy można ustalić na podstawie średniego zużycia z kilku tygodni. Do wyniku należy dodać zapas zabezpieczający odpowiadający terminowi dostawy. Pozwala to ograniczyć nadmierne magazynowanie i jednocześnie chronić produkcję przed zatrzymaniem.
Jak mierzyć i analizować czas przestojów?
Każde zatrzymanie warto przypisać do określonej przyczyny. Prosty rejestr pozwala ustalić, czy najwięcej czasu tracone jest na chłodzenie źródła, wymianę części, problemy z powietrzem, poprawki jakościowe czy oczekiwanie na materiał.
W analizie przydatne są czas rozpoczęcia i zakończenia postoju, kod błędu urządzenia, rodzaj wykonywanej pracy oraz zastosowane materiały eksploatacyjne. Dane powinny być rejestrowane w prosty sposób, aby operator nie tracił czasu na rozbudowaną dokumentację. Po kilku tygodniach można wyznaczyć najczęstsze przyczyny zatrzymań. Działania naprawcze należy rozpocząć od problemów generujących najwięcej łącznego czasu, nawet jeśli pojedynczy postój trwa krótko.
Co sprawdzić przed rozpoczęciem zmiany?
Krótka kontrola stanowiska może zapobiec wielu nieplanowanym przerwom:
- materiały eksploatacyjne są prawidłowo zamontowane i nie wykazują nadmiernego zużycia;
- palnik, przewody i zacisk roboczy nie mają widocznych uszkodzeń;
- filtr oraz instalacja sprężonego powietrza są sprawne;
- ciśnienie i przepływ odpowiadają wymaganiom przecinarki;
- wloty powietrza chłodzącego pozostają czyste i drożne;
- przy stanowisku znajduje się zapas właściwych części;
- parametry cięcia odpowiadają materiałowi oraz jego grubości.
Jak utrzymać ciągłość cięcia plazmowego?
Największy wpływ na ograniczenie przestojów ma dopasowanie całego stanowiska do rzeczywistego obciążenia. Źródło plazmy, kompresor, palnik, materiały eksploatacyjne i instalacja elektryczna muszą pracować w zgodnych warunkach.
Regularna kontrola pozwala wykryć odchylenia przed wystąpieniem awarii. Rejestr przyczyn postojów pokazuje z kolei, które usprawnienia przyniosą największy efekt. Dzięki temu utrzymanie ciągłości pracy opiera się na danych z produkcji, a nie na reagowaniu dopiero po zatrzymaniu urządzenia.
- Giętarka trójrolkowa, beztrzpieniowa czy trzpieniowa?
- Czy spawanie laserowe wyprze metody typu TIG i MIG?
- Trendy technologiczne na 2026 rok - Raport IFR
- Laser, plazma czy waterjet?
- Polska utrzymuje tempo wzrostu
- UE inwestuje w przemysł stalowy
- UE zaostrza ochronę rynku stali przed importem
- TOOLEX i ExpoWELDING 2026. Przemysł spotka się w Katowicach
- Mocny wzrost sprzedaży maszyn i urządzeń - GUS
- Produkcja przemysłowa rośnie wolniej
- 7 mld zł z KPO na rozwój polskich MŚP
- Budżet UE 2028–2034. Kluczowe decyzje dla przemysłu
- Coraz więcej robotów w przemyśle metalowym
- World Robotics 2026 - Raport IFR
- Kto liderem rynku wycinarek laserowych?
- Poprawa nastrojów w październiku - MIK PIE
 Najważniejsze wady i zalety wycinania plazmowego
Wycinanie plazmą to obecnie jedna z częściej stosowanych metod cięcia stopów stalo...
 Blachy perforowane w nowoczesnym budownictwie
Blachy perforowane to niezbędny element nowoczesnego budownictw. Aluminiowe czy też ocynk...
 Eckert zaprasza na Open Tech
Odkryj rozwiązania, które przedefiniują procesy cięcia na Eckert Open Tech 2024. F...
 Dynamika i przyspieszenie przewagą maszyn Stigal
W tym filmie firma Stigal sprawdza w praktyce jak duży wpływ na koszt eksploatacji maszyny...
 Jak dobrać stal do procesu (cięcie, spawanie, CNC)?
Jak dobrać gatunek stali do procesu (cięcie, spawanie, CNC) Dobór gatunku stali ba...
 6 trendów w obróbce metali
W dobie Przemysłu 4.0, obróbka metalu to wysoce zaawansowana dziedzina, któ...


