

Jak zautomatyzować tokarkę CNC?
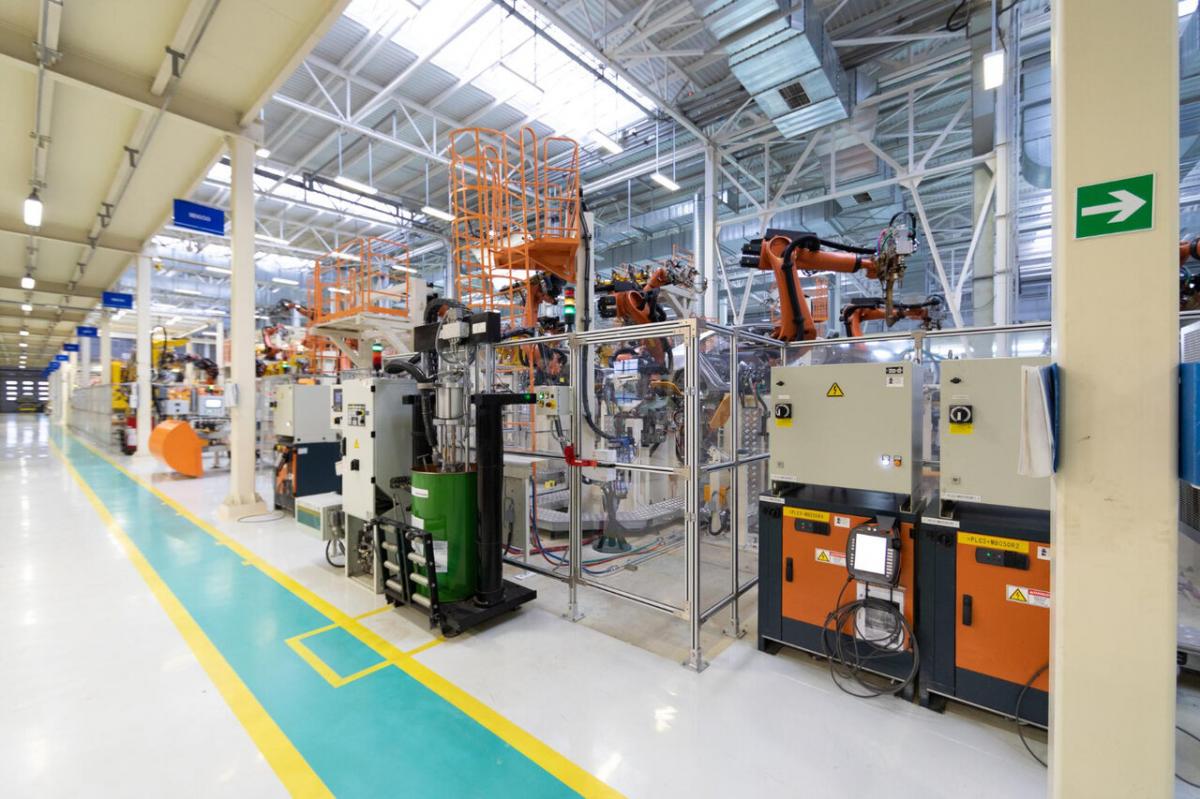 Źródło: FREEPIK / MAGNIFIC
Tokarka CNC może pracować bardzo szybko, ale jej rzeczywista wydajność zależy również od tego, jak często operator musi ją obsługiwać. Załadunek materiału, odbiór gotowego detalu, pomiary, zmiana zlecenia czy przygotowanie kolejnego elementu mogą zajmować znaczną część czasu pracy maszyny.
Dlatego automatyzacja tokarki CNC nie musi oznaczać od razu zastosowania robota.
W zależności od rodzaju produkcji można wykorzystać podajnik prętów, automatyczny podajnik detali, robota, manipulator portalowy, magazyn materiału, system pomiarowy, automatyczne usuwanie wiórów czy rozwiązania pozwalające na pracę bez operatora.
Najważniejsze jest dobranie rozwiązania do konkretnego procesu.
W skrócie
- przy produkcji z pręta często najlepszym pierwszym krokiem jest podajnik prętów,
- przy detalach z odkuwek lub odlewów lepiej sprawdzi się robot przemysłowy lub gantry,
- magazyn materiału pozwala wydłużyć autonomiczną pracę tokarki,
- automatyczny pomiar może kontrolować detale i kompensować zużycie narzędzi,
- odprowadzanie wiórów jest ważne przy pracy bezobsługowej,
- jedna automatyzacja może obsługiwać nawet kilka tokarek,
- celem nie jest sam robot, ale zwiększenie wykorzystania wrzeciona.
Podajnik prętów – najprostsza automatyzacja
Jeżeli tokarka wykonuje detale bezpośrednio z pręta, jednym z najprostszych sposobów automatyzacji jest podajnik prętów.
Zamiast ręcznie wkładać kolejne pręty, operator ładuje ich większą liczbę do magazynu podajnika.
System automatycznie przesuwa materiał przez wrzeciono, podaje odpowiednią długość i pozwala tokarce wykonywać kolejne cykle.
To szczególnie dobre rozwiązanie przy produkcji seryjnej.
Operator nie musi zatrzymywać maszyny po wykonaniu każdego detalu.
Podajniki prętów mogą być stosowane zarówno przy dużych seriach, jak i przy bardziej zróżnicowanej produkcji, jeżeli system pozwala na szybkie przygotowanie kolejnych materiałów.
Kiedy zamiast podajnika potrzebny jest robot?
Nie wszystkie detale są produkowane z pręta.
W przypadku odkuwek, odlewów, krążków czy gotowych półfabrykatów materiał trzeba pobrać i umieścić w uchwycie tokarki.
Tutaj lepiej sprawdzi się robot.
Może on:
- pobrać surowy detal,
- zorientować go,
- umieścić w uchwycie,
- zamknąć uchwyt,
- uruchomić cykl,
- odebrać gotowy element,
- odłożyć go w odpowiednie miejsce.
Robot może również odwrócić detal i podać go ponownie do maszyny w celu wykonania drugiej operacji.
Robot czy gantry?
Robot przemysłowy nie jest jedynym rozwiązaniem.
Przy produkcji seryjnej bardzo dobrze sprawdzają się również manipulatory portalowe lub gantry.
Ich zaletą jest prosta, powtarzalna trajektoria ruchu.
Gantry może pobierać detale z magazynu, ładować je do tokarki i odbierać gotowe elementy.
Może również obsługiwać więcej niż jedną maszynę.
Takie rozwiązania są stosowane szczególnie przy produkcji dużych serii, gdzie nie jest potrzebna tak duża elastyczność jak w przypadku klasycznego robota.
Magazyn detali
Sam robot nie rozwiązuje problemu, jeżeli nie ma skąd pobierać kolejnych elementów.
Dlatego kolejnym elementem automatyzacji może być magazyn.
Może to być:
- magazyn szufladowy,
- regał,
- palety,
- pojemniki,
- automatyczny magazyn materiału.
Operator przygotowuje większą partię półfabrykatów, a następnie system pobiera je kolejno podczas produkcji.
W bardziej rozbudowanych rozwiązaniach magazyn może przechowywać zarówno surowe, jak i gotowe detale.
Pozwala to znacznie wydłużyć czas pracy tokarki bez ingerencji człowieka.
Automatyczny załadunek i rozładunek
Największym problemem przy pracy tokarki CNC często nie jest samo skrawanie, ale czas pomiędzy kolejnymi cyklami.
Załadowanie detalu.
Zamknięcie uchwytu.
Uruchomienie programu.
Otworzenie drzwi.
Odbiór gotowego elementu.
Odłożenie detalu.
I ponownie od początku.
Jeżeli cykl trwa kilka minut, nawet niewielkie skrócenie tych czynności może mieć duże znaczenie.
Automatyzacja załadunku pozwala wykorzystać czas, który wcześniej był przeznaczany na ręczną obsługę.
Automatyczne szczęki i mocowanie
W przypadku różnych detali problemem może być także zmiana mocowania.
Jeżeli firma produkuje wiele typów elementów, operator może być zmuszony do zmiany szczęk lub ustawienia uchwytu.
Przy bardziej zaawansowanych systemach można automatyzować również część tych czynności.
Ma to szczególne znaczenie wtedy, gdy tokarka wykonuje krótkie serie.
Przy produkcji jednego detalu przez kilka dni automatyzacja zmiany mocowania może mieć niewielkie znaczenie.
Przy kilkunastu zmianach dziennie sytuacja wygląda zupełnie inaczej.
Automatyczny pomiar detalu
Automatyzacja tokarki nie powinna kończyć się na załadowaniu materiału.
Kolejnym krokiem może być kontrola wymiarów.
System pomiarowy może sprawdzać wybrane parametry detalu podczas lub po zakończeniu obróbki.
Dzięki temu można wykryć zużycie narzędzia zanim powstanie większa liczba braków.
W bardziej zaawansowanych rozwiązaniach wynik pomiaru może zostać wykorzystany do automatycznej korekcji parametrów obróbki. Takie połączenie automatycznego załadunku z sondą pomiarową i korekcją narzędzia jest stosowane w przemysłowych systemach automatyzacji centrów tokarskich.
Kontrola narzędzi
Przy produkcji bez operatora bardzo ważne jest również monitorowanie narzędzi skrawających.
Tokarka może pracować automatycznie, ale jeżeli nóż zużyje się w połowie serii, maszyna może zacząć wykonywać wadliwe elementy.
Dlatego system może monitorować:
- liczbę wykonanych detali,
- przewidywaną żywotność narzędzia,
- zużycie,
- alarmy,
- dostępność narzędzi.
Pozwala to wcześniej przygotować wymianę i ograniczyć ryzyko nieplanowanego zatrzymania.
Wióry – problem, którego nie można ignorować
Przy ręcznej produkcji operator regularnie usuwa wióry.
Przy pracy bezobsługowej ten problem trzeba rozwiązać inaczej.
Tokarka powinna mieć odpowiedni system odprowadzania wiórów, np. transporter.
Jest to szczególnie ważne przy długiej pracy automatycznej.
Jeżeli wióry zaczną gromadzić się w obszarze roboczym, mogą:
- utrudnić mocowanie detalu,
- zakłócić pracę,
- pogorszyć chłodzenie,
- zwiększyć ryzyko zatrzymania maszyny.
Dlatego system usuwania wiórów jest jednym z elementów przygotowania tokarki do pracy bezobsługowej.
Automatyczne odbieranie gotowych detali
Po obróbce detal musi gdzieś trafić.
Najprostsze rozwiązanie to pojemnik, do którego robot odkłada gotowe elementy.
Przy większej produkcji można zastosować:
- przenośnik,
- sortowanie,
- kilka pojemników,
- palety,
- automatyczny magazyn.
System może również rozdzielać detale według rodzaju, zlecenia lub wyniku kontroli jakości.
Dzięki temu operator nie musi ręcznie segregować produkcji.
Jedna tokarka czy kilka?
Bardzo ciekawą możliwością jest wykorzystanie jednego systemu automatyzacji do obsługi kilku maszyn.
Robot lub gantry może kolejno:
załadować tokarkę nr 1 → odebrać detal → załadować tokarkę nr 2 → odebrać detal → wrócić do pierwszej maszyny.
Wszystko zależy oczywiście od czasów cyklu i organizacji stanowiska.
Jeżeli tokarka wykonuje detal przez kilka minut, a robot potrzebuje tylko kilkudziesięciu sekund na załadunek i odbiór, wykorzystanie jednego robota dla kilku maszyn może być bardzo interesujące ekonomicznie.
Systemy portalowe są projektowane właśnie z możliwością obsługi jednej lub wielu obrabiarek.
Automatyzacja tokarki z podajnikiem prętów
W produkcji z pręta schemat może być bardzo prosty:
magazyn prętów
↓
podajnik
↓
tokarka CNC
↓
automatyczne odcięcie detalu
↓
odbiór
↓
kontrola
↓
pojemnik gotowych elementów
W takim przypadku robot może w ogóle nie być potrzebny.
I jest to ważna zasada: nie warto kupować robota tylko dlatego, że firma chce zautomatyzować tokarkę.
Jeżeli podajnik prętów rozwiązuje problem, prostsze rozwiązanie może być bardziej opłacalne.
Automatyzacja tokarki z robotem
Przy detalach z odkuwek, odlewów lub półfabrykatów schemat może wyglądać inaczej:
magazyn detali
↓
robot
↓
tokarka CNC
↓
robot
↓
pomiar
↓
sortowanie
↓
magazyn gotowych detali
Robot może dodatkowo obracać detal i podawać go do drugiej operacji.
W ten sposób można ograniczyć ręczny transport pomiędzy kolejnymi etapami.
Praca bez operatora w nocy
Jednym z najważniejszych powodów automatyzacji jest możliwość wydłużenia czasu pracy maszyny.
Operator przygotowuje materiał i uruchamia produkcję.
Tokarka wykonuje kolejne cykle automatycznie.
Po zakończeniu określonej partii system może się zatrzymać lub przejść do kolejnego zlecenia.
W bardziej zaawansowanych rozwiązaniach oprogramowanie może kontrolować harmonogram produkcji i dostępność materiału oraz narzędzi. Producenci systemów automatyzacji oferują rozwiązania pozwalające planować pracę wielu typów detali i monitorować postęp produkcji.
To właśnie możliwość pracy w czasie, gdy operator nie jest stale przy maszynie, może znacząco zwiększyć wykorzystanie tokarki.
Nie każda tokarka potrzebuje pełnej automatyzacji
Warto dopasować rozwiązanie do rodzaju produkcji.
Produkcja z pręta:
najczęściej warto zacząć od podajnika prętów.
Duże serie odkuwek:
dobrym rozwiązaniem może być robot lub gantry i magazyn detali.
Małe i średnie serie:
warto szukać rozwiązania elastycznego, np. robota z odpowiednim systemem magazynowym.
Wiele różnych detali:
duże znaczenie ma szybkie przezbrojenie, automatyczne ustawianie i możliwość obsługi różnych chwytaków.
Produkcja wymagająca wysokiej jakości:
warto rozważyć automatyczny pomiar i kontrolę narzędzi.
SMED również przy tokarce
Automatyzacja nie zawsze musi oznaczać kolejne urządzenie.
Jeżeli największym problemem są przezbrojenia, warto zastosować zasady SMED.
Przed zatrzymaniem tokarki można przygotować:
-
narzędzia,
-
szczęki,
-
materiał,
-
program,
-
przyrządy pomiarowe,
-
dokumentację.
Można również standaryzować ustawienia dla powtarzających się detali.
Dzięki temu czas pomiędzy kolejnymi seriami może zostać znacząco ograniczony.
Co warto zautomatyzować jako pierwsze?
Najlepiej zacząć od czynności, które występują najczęściej.
Jeżeli operator przez większość zmiany tylko ładuje i odbiera detale, automatyczny załadunek będzie naturalnym pierwszym krokiem.
Jeżeli problemem są długie serie z materiału prętowego – podajnik prętów.
Jeżeli największym problemem są krótkie serie – SMED i szybkie przezbrojenie.
Jeżeli maszyna wykonuje dużo detali, ale pojawiają się problemy z jakością – automatyczny pomiar.
Jeżeli tokarka często czeka na materiał – magazyn.
Najpierw trzeba więc znaleźć wąskie gardło, a dopiero później wybrać automatykę.
Jak może wyglądać kompletne zautomatyzowane stanowisko?
W najbardziej rozbudowanym wariancie możemy mieć:
magazyn surowych detali
↓
robot / gantry
↓
tokarka CNC
↓
automatyczny pomiar
↓
robot odbierający detal
↓
kolejna operacja
↓
kontrola jakości
↓
sortowanie
↓
magazyn gotowych elementów
Do tego dochodzą systemy odprowadzania wiórów, monitorowania narzędzi, zarządzania produkcją i komunikacji pomiędzy urządzeniami.
Nie każda firma potrzebuje takiego rozwiązania.
Ale pokazuje ono, że automatyzacja tokarki to znacznie więcej niż sam robot.
Robot, podajnik czy gantry?
Nie ma jednego rozwiązania odpowiedniego dla każdej tokarki.
Podajnik prętów – gdy materiałem jest pręt.
Robot – gdy potrzebna jest elastyczność i obsługa różnych detali.
Gantry – gdy produkcja jest powtarzalna i liczy się szybkość załadunku.
Magazyn automatyczny – gdy maszyna ma pracować długo bez operatora.
System pomiarowy – gdy kluczowa jest stabilność jakości.
SMED – gdy problemem są przezbrojenia.
Najczęściej najlepszy efekt daje połączenie kilku z tych rozwiązań.
Najważniejsza jest praca wrzeciona
Celem automatyzacji tokarki nie powinno być samo ograniczenie pracy operatora.
Najważniejsze pytanie brzmi:
ile czasu w ciągu zmiany rzeczywiście pracuje wrzeciono?
Jeżeli tokarka może obrabiać detal przez 8 minut, ale przez kolejne 2 minuty czeka na ręczny załadunek i odbiór, to właśnie te 2 minuty są potencjalną rezerwą.
Przy dużej liczbie cykli robi się z tego wiele godzin miesięcznie.
Dlatego dobrze zaprojektowana automatyzacja pozwala przede wszystkim zwiększyć wykorzystanie drogiej obrabiarki.
I właśnie od tego warto rozpocząć analizę inwestycji.
- Giętarka trójrolkowa, beztrzpieniowa czy trzpieniowa?
- Czy spawanie laserowe wyprze metody typu TIG i MIG?
- Trendy technologiczne na 2026 rok - Raport IFR
- Laser, plazma czy waterjet?
- Polska utrzymuje tempo wzrostu
- UE inwestuje w przemysł stalowy
- UE zaostrza ochronę rynku stali przed importem
- TOOLEX i ExpoWELDING 2026. Przemysł spotka się w Katowicach
- Szlifierki do wałków i otworów CNC – precyzja w jednym cyklu
- Mocny wzrost sprzedaży maszyn i urządzeń - GUS
- Produkcja przemysłowa rośnie wolniej
- 7 mld zł z KPO na rozwój polskich MŚP
- Budżet UE 2028–2034. Kluczowe decyzje dla przemysłu
- 5 mln robotów w fabrykach - Raport IFR
 Hannsa Precision - profil firmy
Spółka Hannsa Precision jest częścią grupy YLM notowanej na tajwańskiej giełdzie. P...
 PSSE inwestuje w pierwszy polski symulator spawalniczy
Zlokalizowany w Gdańskim Parku Naukowo – Technologicznym ośrodek edukacyjny o nazwi...
 Liderzy przemysłu na ITM Industry Europe
Ekspozycji ITM Industry Europe od lat przyświeca idea Przemysłu 4.0. Również aranż...
 Sprawny przepływ materiałów – podnosi produktywność
W wielu zakładach produkcyjnych nowoczesne urządzenia do cięcia laserowego nie są w pełni...
 Cykl webinarów FANUC Polska
FANUC Polska zaprasza na autorski program zainicjowany przez specjalistów i doradc...
 Forum optymalizacji produkcji
W Opalenicy w terminie 16-17 maja 2019 r. odbędzie się konferencja naukowo-techniczna Pro...


