

Szlifierka do otworów CNC w produkcji kół zębatych
 Źródło: Tradensa Sp. z o.o.
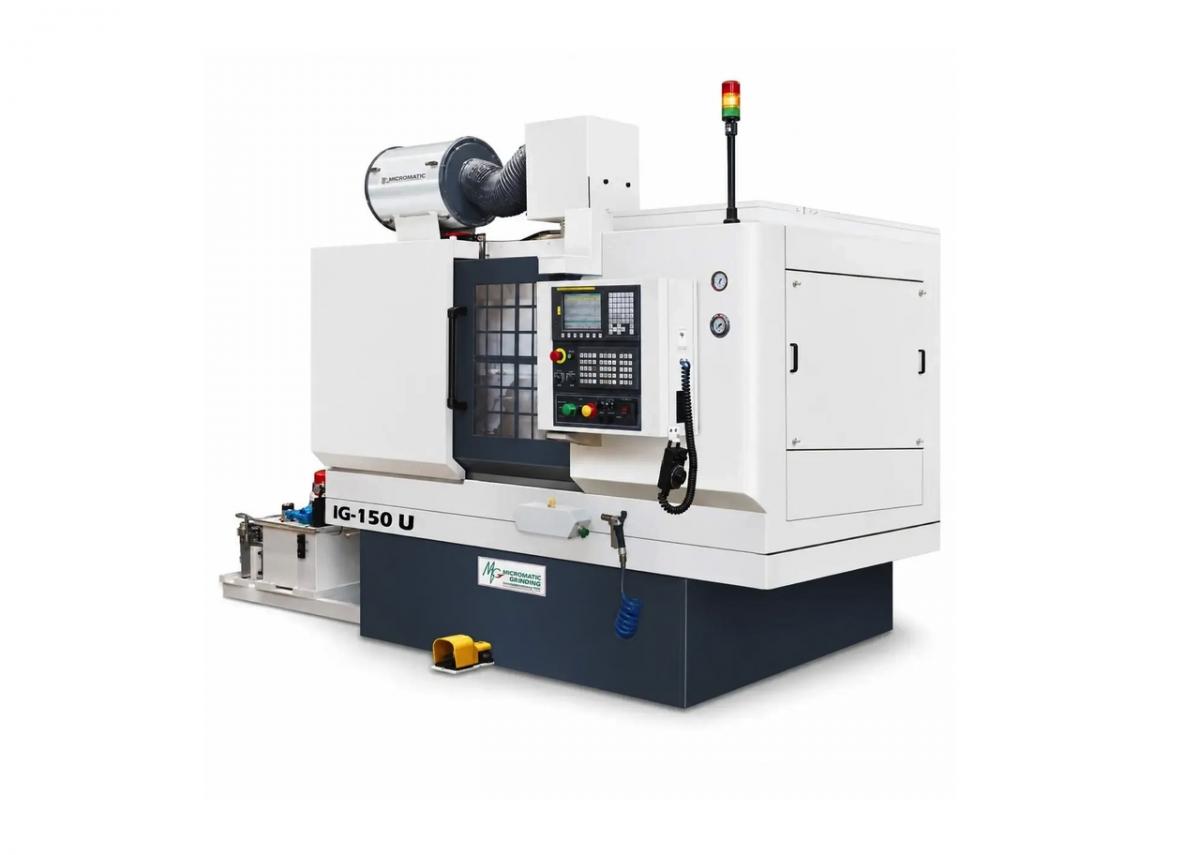
Szlifierka do otworów CNC w produkcji kół zębatych. Case study Micromatic Grinding IG-150U
Jak uzyskać dokładny otwór, właściwą geometrię powierzchni czołowej i powtarzalny wynik w produkcji seryjnej? W jednym z projektów Micromatic Grinding odpowiedzią była szlifierka do otworów CNC IG-150U oraz proces opracowany pod konkretny detal. Przedstawiamy wymagania, zastosowane rozwiązanie i rzeczywiste wyniki, łącznie z czasem cyklu.
Otwór to nie jedyna powierzchnia krytyczna
|
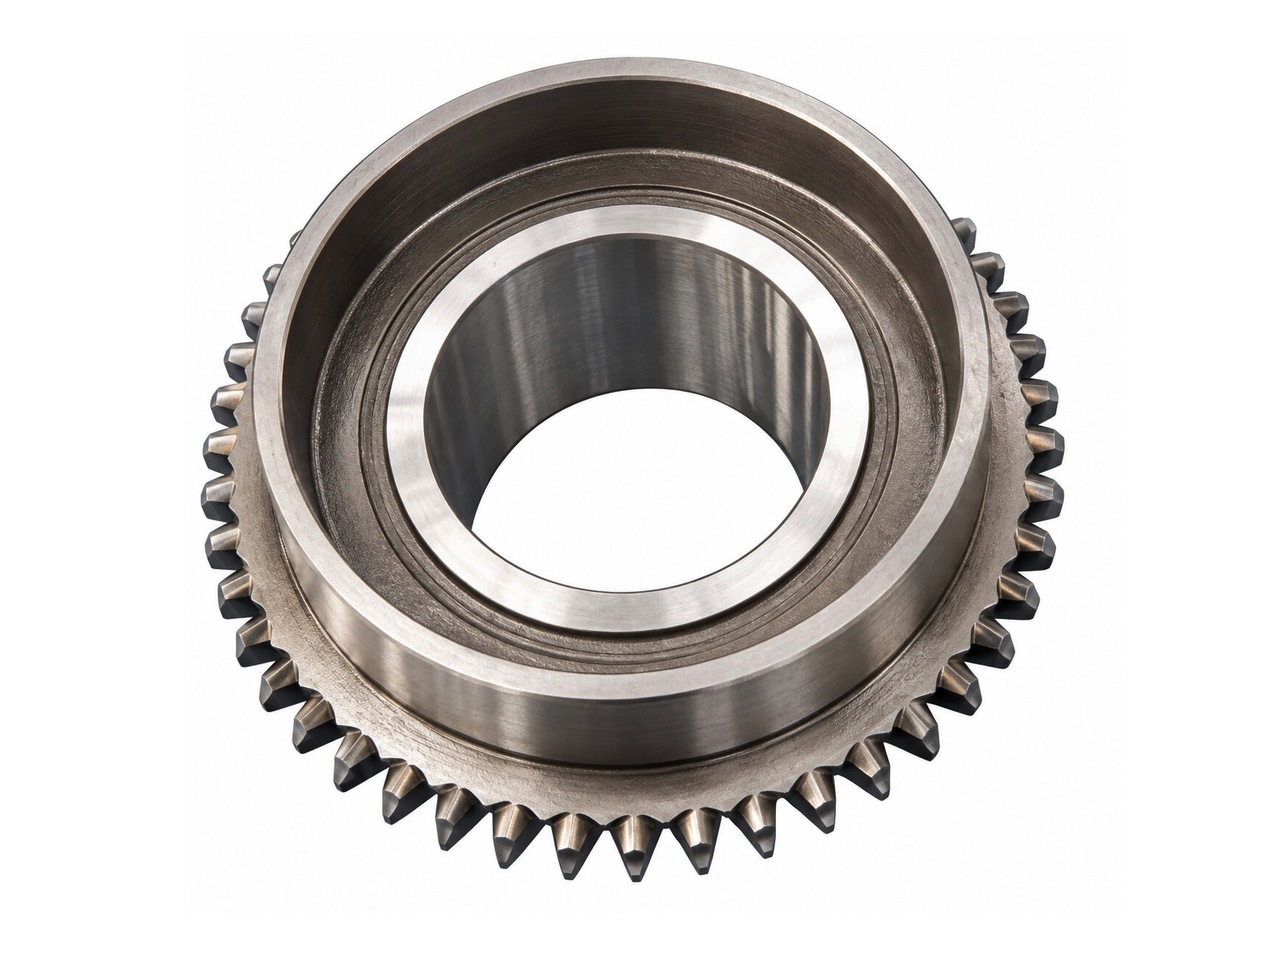
Koło zębate z otworem oraz kołnierzem lub barkiem stawia przed szlifowaniem kilka powiązanych wymagań. Oprócz średnicy otworu i wymaganej chropowatości znaczenie ma geometria powierzchni czołowej. Jeżeli te powierzchnie nie zachowują wymaganej relacji, prawidłowy wymiar pojedynczego otworu nie wystarcza do uzyskania dobrego detalu. Wynik musi być także powtarzalny przy kolejnych załadunkach.
W case study przedstawionym przez Micromatic Grinding producent kół zębatych obserwował odchyłki płaskości przekraczające 20 µm. Zadanie wymagało opanowania obróbki otworu i czoła części w procesie produkcyjnym. Wymagana tolerancja otworu wynosiła 0,016 mm, równoległość 0,025 mm, a chropowatość Ra 0,40 µm. Te trzy parametry wyznaczały punkt odniesienia dla oceny efektów szlifowania.
Co zastosowano w projekcie?
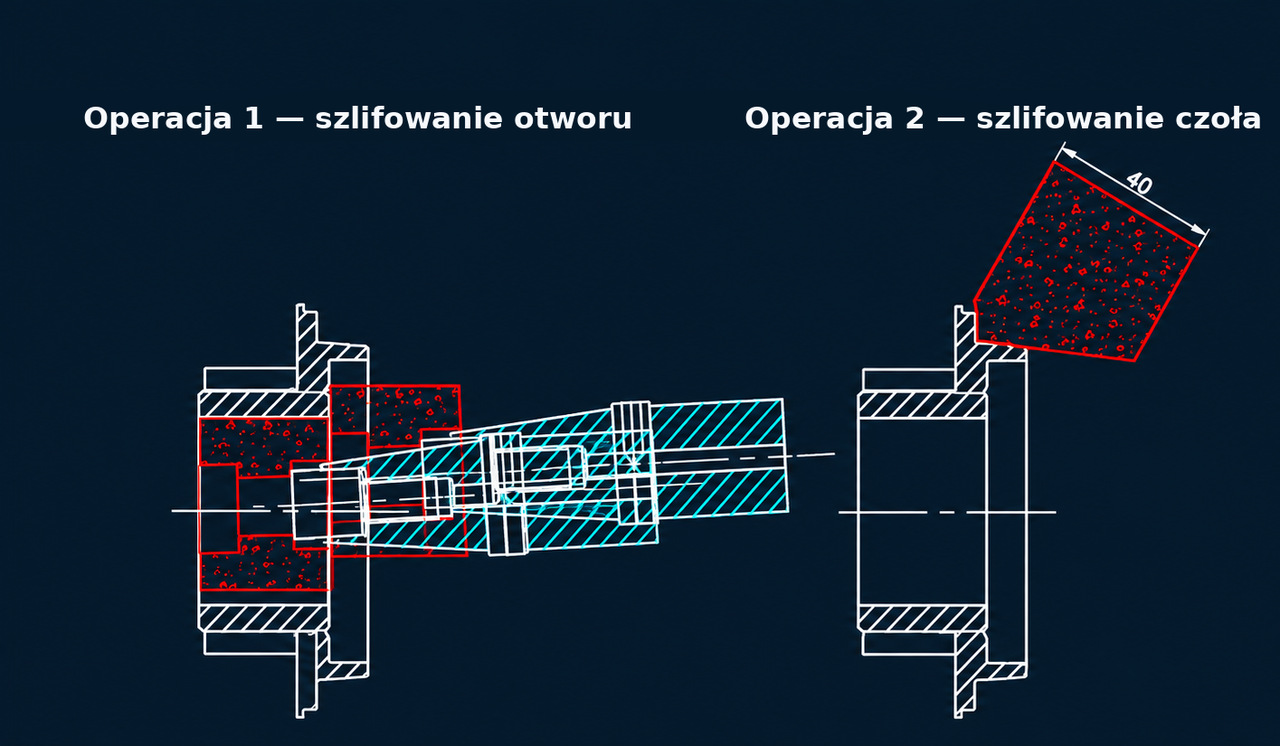
Micromatic Grinding wykorzystał uniwersalną szlifierkę do otworów CNC IG-150U. Jednym z elementów konfiguracji była uchylna głowica ściernicy wewnętrznej, umożliwiająca obróbkę otworu i powierzchni czołowej. W materiale producent wymienia również szlifowanie powierzchni stożkowej z użyciem zewnętrznej głowicy ściernej w celu dotrzymania wymagania dla wymiaru zewnętrznego.
Równie ważny okazał się sposób prowadzenia samego procesu. Zastosowano kontrolę prawidłowego osadzenia detalu przed obróbką oraz zmodyfikowany cykl szlifowania przygotowany przez specjalistów MGT. Schemat zamieszczony w case study przedstawia operację szlifowania otworu, a następnie obróbkę powierzchni czołowej.
Przy części z barkiem nieprawidłowe osadzenie może zmienić wzajemne ustawienie obrabianych powierzchni. Kontrola załadunku ogranicza to źródło zmienności, choć materiał MGT nie podaje osobnego pomiaru jej wpływu.
Wyniki szlifowania: trzy wymagania jakościowe i 162 s na cykl
|
|
Parametr
|
Wymaganie
|
Wynik uzyskany przez MGT
|
|---|---|---|
|
Tolerancja otworu
|
0,016 mm
|
w granicach 0,002 mm
|
|
Równoległość
|
0,025 mm
|
0,015 mm
|
|
Chropowatość powierzchni
|
Ra 0,40 µm
|
Ra 0,19 µm
|
Osiągnięta tolerancja otworu była ośmiokrotnie ciaśniejsza od wymaganego poziomu. Równoległość wyniosła 0,015 mm wobec dopuszczalnych 0,025 mm. Chropowatość Ra 0,19 µm była niższa od wymaganej Ra 0,40 µm. W jednym procesie udało się więc spełnić wszystkie trzy opisane wymagania jakościowe.
Czas cyklu w opisanym procesie wyniósł 162 s. Jest to wynik dla konkretnego detalu, konfiguracji IG-150U i opracowanej sekwencji operacji. Bez danych o innych częściach nie należy traktować go jako uniwersalnego czasu szlifowania na tej maszynie. Dla producenta rozważającego podobne wdrożenie jest jednak użytecznym punktem odniesienia: pokazuje, jakie parametry jakościowe MGT uzyskał przy podanym czasie cyklu.
Co ten przypadek mówi o wyborze szlifierki do otworów CNC?
Gdy część ma otwór, czoło i bark, dobór szlifierki należy zacząć od rysunku oraz wskazania powierzchni bazowych i kontrolowanych. Dopiero wtedy można omówić układ głowic, mocowanie, kontrolę załadunku i sekwencję szlifowania.
Potrzebne dane to zwłaszcza: średnice i długości otworów, wymagania dla czoła i powierzchni zewnętrznych, materiał, naddatek, wielkość serii, oczekiwany czas cyklu oraz zakres kontroli wymiarów. Warto określić, które parametry trzeba sprawdzać na każdej sztuce.
O rezultacie decyduje kompletne rozwiązanie: konfiguracja szlifierki do otworów CNC, osadzenie części, ściernice i cykl dopasowany do geometrii detalu.
Szlifowanie otworów z Micromatic Grinding i Tradensa
Tradensa współpracuje z Micromatic Grinding przy doborze szlifierek CNC do konkretnych zastosowań. Jeżeli produkują Państwo koła zębate, tuleje lub inne części wymagające dokładnego otworu i powierzchni czołowej, warto rozpocząć od analizy rysunku, tolerancji i planowanej skali produkcji. Na tej podstawie możemy wspólnie omówić odpowiednią konfigurację szlifierki do otworów CNC oraz sposób weryfikacji procesu na detalu.
Prześlij rysunek części i wymagania produkcyjne do Tradensa. Sprawdzimy z Micromatic Grinding, jak podejść do szlifowania otworu, barku i pozostałych powierzchni krytycznych.
Źródło danych case study: Micromatic Grinding, „Grinding Precision That Drives Gear Performance”, s. 8. Wyniki dotyczą opisanego wdrożenia i nie stanowią gwarancji parametrów dla innych części.
- Giętarka trójrolkowa, beztrzpieniowa czy trzpieniowa?
- Czy spawanie laserowe wyprze metody typu TIG i MIG?
- Trendy technologiczne na 2026 rok - Raport IFR
- Laser, plazma czy waterjet?
- Polska utrzymuje tempo wzrostu
- UE inwestuje w przemysł stalowy
- UE zaostrza ochronę rynku stali przed importem
- TOOLEX i ExpoWELDING 2026. Przemysł spotka się w Katowicach
- Szlifierki do wałków i otworów CNC – precyzja w jednym cyklu
- Mocny wzrost sprzedaży maszyn i urządzeń - GUS
- Produkcja przemysłowa rośnie wolniej
- 7 mld zł z KPO na rozwój polskich MŚP
- Budżet UE 2028–2034. Kluczowe decyzje dla przemysłu
- 5 mln robotów w fabrykach - Raport IFR
 Szlifierki do metalu - przegląd popularnych rozwiązań
Szlifierki do metalu do dobrze znane i często wykorzystywane maszyny. Pierwsze ręczne mas...
 Dokładny i szybki pomiar narzędzi z systemem LaserUltra
ANCA jest liderem rynkowym w projektowaniu, opracowaniu i dostarczaniu klientom najnowszy...
 Toczenie vs Frezowanie vs Szlifowanie - co wybrać?
Jak wybrać technologię obróbki skrawaniem do detalu (toczenie vs frezowanie vs szl...
 Jak dobrać narzędzia do obróbki CNC?
Jak dobrać narzędzia skrawające do obróbki metalu? Dobór narzędzia skrawają...
 NOWE produkty, NOWE możliwości - Güdel
Firma Güdel producent rozwiązań w dziedzinie automatyki i robotyki, systemów oraz...
 Nowoczesne rozwiązania przemysłowe na Warsaw Industry Week 2019
Targi przemysłowe Warsaw Industry Week to najszybciej rozwijające się w tej części Europy ...


