

Frezarka obwiedniowa CNC czy konwencjonalna?
Frezarka obwiedniowa do kół zębatych: nowoczesna CNC a starsze maszyny konwencjonalne. Case study EIFCO
W praktycznym case study udostępnionym przez partnera Tradensa Sp. z o. o. I producenta frezarek obwiedniowych EIFCO czas cyklu frezowania dużego koła zębatego zmniejszył się z 322 do 110 minut. Różnica wyniosła 212 minut na jednym kole. Wynik pokazuje, co może dać połączenie nowoczesnej frezarki obwiedniowej CNC z odpowiednio dobranym frezem ślimakowym i parametrami skrawania. Dla zakładu produkcyjnego liczą się jednak nie tylko minuty: równie ważne są jakość uzębienia, powtarzalność i koszt wykonania jednego dobrego koła.
Jak działa frezarka obwiedniowa do kół zębatych?
|
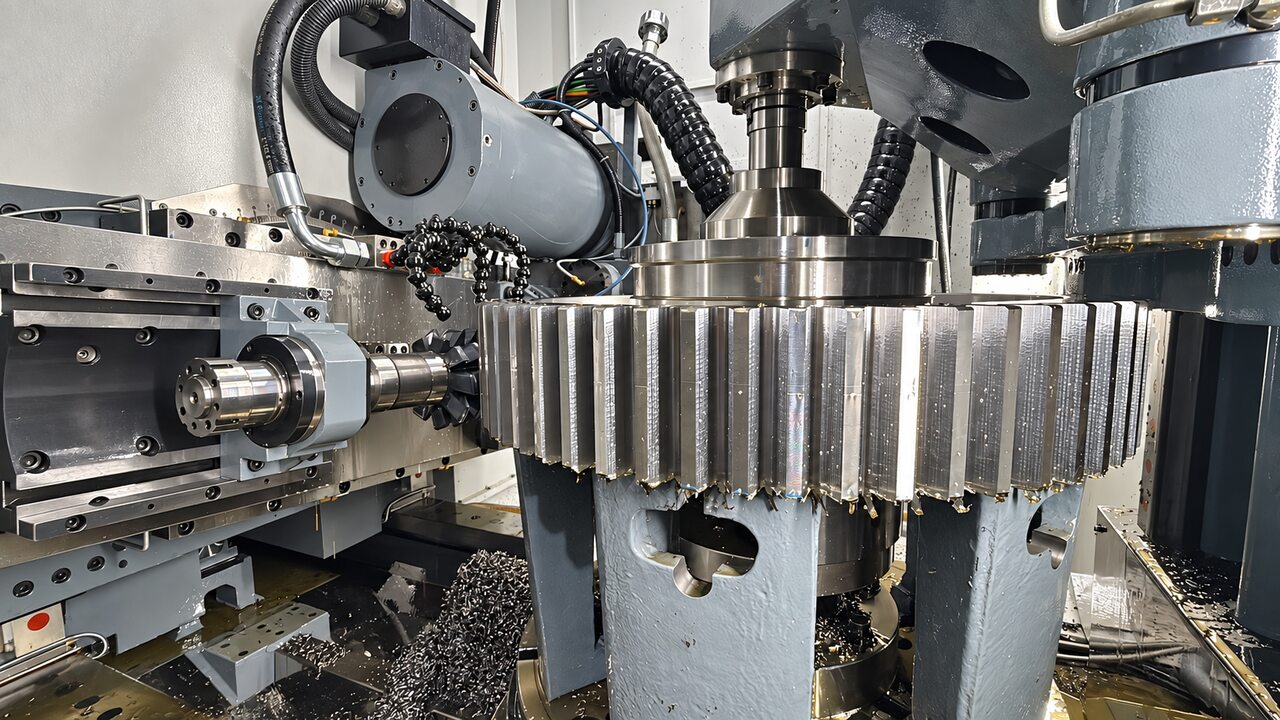
Frezarka obwiedniowa wykonuje uzębienia zewnętrzne na kołach zębatych, wałach i wielowypustach. Podczas obróbki obracają się zarówno detal, jak i frez ślimakowy. Ich ruchy są zsynchronizowane, a kolejne krawędzie narzędzia stopniowo generują zarys zębów podczas posuwu wzdłuż szerokości uzębienia.
Zasada frezowania obwiedniowego jest taka sama na maszynie konwencjonalnej i CNC. Różnią się sposób synchronizacji i sterowania ruchami, przygotowanie kolejnych zleceń oraz możliwości całego układu technologicznego.
W klasycznej frezarce obwiedniowej synchronizację obrotów narzędzia i detalu zapewniają mechaniczne układy napędowe. Dobrze utrzymana maszyna nadal może wykonywać uzębienia o wymaganej jakości. Jej możliwości ograniczają jednak konstrukcja, stan techniczny, sztywność oraz zakres dostępnych obrotów i posuwów. Modernizacja sterowania nie usuwa wszystkich ograniczeń mechanicznych starszej obrabiarki.
W nowoczesnej frezarce obwiedniowej CNC ruchy osi są programowane i elektronicznie synchronizowane. Ułatwia to ustawienie procesu, powrót do sprawdzonych programów i dostosowanie parametrów do kolejnego detalu. Odpowiednia konstrukcja maszyny pozwala również wykorzystać potencjał współczesnych frezów ślimakowych przy wyższych parametrach obróbki.
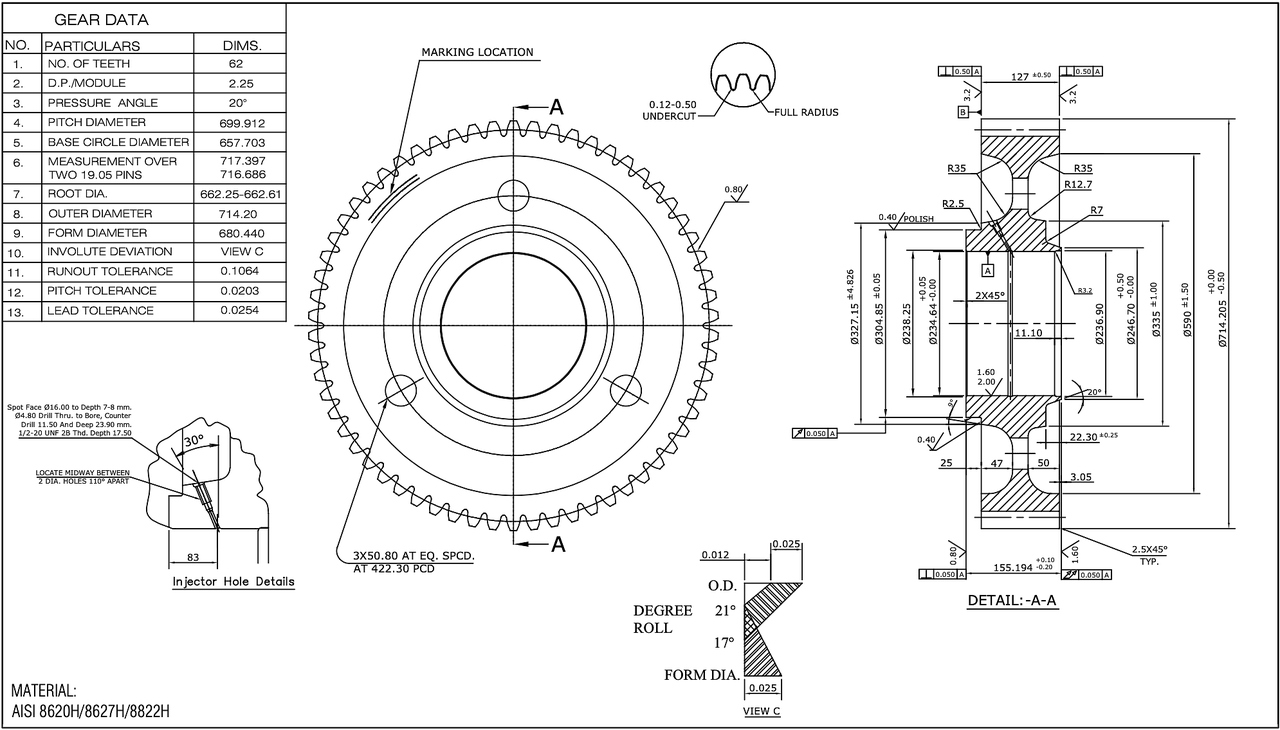
Samo oznaczenie „CNC” nie gwarantuje jednak krótszego cyklu ani lepszej jakości. O wyniku decydują wspólnie obrabiarka, frez ślimakowy, mocowanie detalu, parametry oraz wymagania dotyczące uzębienia.Praktyczne case study EIFCO: frezowanie obwiedniowe dużego koła zębatego o średnicy około 715 mmDane przekazane przez EIFCO dotyczą koła o 62 zębach, module około 11,288, średnicy zewnętrznej około 715 mm i szerokości uzębienia 127 mm. Obróbka obejmowała dwa przejścia freza ślimakowego.
Punktem odniesienia były starsze frezarki po modernizacji. Stosowano na nich frez ślimakowy M35 z powłoką TiN. Nowy proces przeprowadzono na pionowej frezarce obwiedniowej CNC EIFCO Hobber 800 z frezem ślimakowym ASP 2052 pokrytym powłoką Alcrona Pro.
|
| Parametr | Starsze frezarki po modernizacji | EIFCO Hobber 800 CNC |
|---|---|---|
| Liczba przejść | 2 | 2 |
| Frez ślimakowy i powłoka | M35, TiN | ASP 2052, Alcrona Pro |
| Obroty narzędzia | 100 obr./min | 190 obr./min |
| Posuw w pierwszym przejściu | 0,5 mm/obr. | 0,8 mm/obr. |
| Posuw w drugim przejściu | 1,0 mm/obr. | 1,5 mm/obr. |
| Podany czas cyklu | 322 min | 110 min |
Nowy cykl był krótszy o 212 minut, czyli 3 godziny i 32 minuty. Oznacza to redukcję podanego czasu o około 65,8%. Stosunek czasów wynosi około 2,93: w czasie potrzebnym wcześniej na jeden cykl można teoretycznie przeprowadzić niemal trzy cykle według nowego procesu.
Film udostępniony przez EIFCO pokazuje frezowanie opisanego koła na maszynie Hobber 800.
Skąd wzięła się różnica?
Na frezarce do kół zębatych CNC obroty narzędzia wzrosły ze 100 do 190 obr./min. Posuw zwiększono z 0,5 do 0,8 mm/obr. w pierwszym przejściu oraz z 1,0 do 1,5 mm/obr. w drugim. Jednocześnie zmieniono frez ślimakowy M35/TiN na ASP 2052/Alcrona Pro.
Nie jest to zatem test dwóch obrabiarek pracujących tym samym narzędziem przy identycznych nastawach. Case study pokazuje wynik modernizacji całego procesu. Nowoczesna maszyna i odpowiednio dobrane narzędzie umożliwiły zastosowanie innych parametrów skrawania. Nie można przypisać pełnych 212 minut oszczędności wyłącznie sterowaniu CNC ani wyłącznie frezowi ślimakowemu.
To ważna wskazówka dla firm planujących wymianę frezarki. Zakup obrabiarki bez ponownej analizy narzędzia, mocowania i parametrów może pozostawić część jej możliwości niewykorzystaną.
Co krótszy cykl oznacza w skali produkcji?
Różnica 212 minut staje się szczególnie istotna przy powtarzalnych zleceniach. Jeżeli podane czasy obejmują taki sam zakres czynności, a kolejne detale wymagają porównywalnej obróbki, potencjalna różnica w zajętości stanowiska wygląda następująco:
| Liczba cykli | Różnica w sumie podanych czasów cyklu |
|---|---|
| 50 | około 177 godzin |
| 100 | około 353 godziny |
| 300 | 1060 godzin |
| 500 | około 1767 godzin |
Są to godziny zwolnione na stanowisku według porównanych czasów, a nie automatycznie zaoszczędzone koszty pracy. Ich wartość zależy od liczby zamówień oraz od tego, czy obróbka uzębienia jest w zakładzie wąskim gardłem.
Jeśli na frezowanie czekają kolejne koła zębate, krótszy cykl może zwiększyć przepustowość stanowiska. Jeżeli zamówień jest mniej, większe znaczenie mogą mieć elastyczność maszyny, powtarzalność procesu i czas przygotowania kolejnych zleceń.
Frezarka do kół zębatych EIFCO i frez ślimakowy CTI: dobór jednego procesu
|
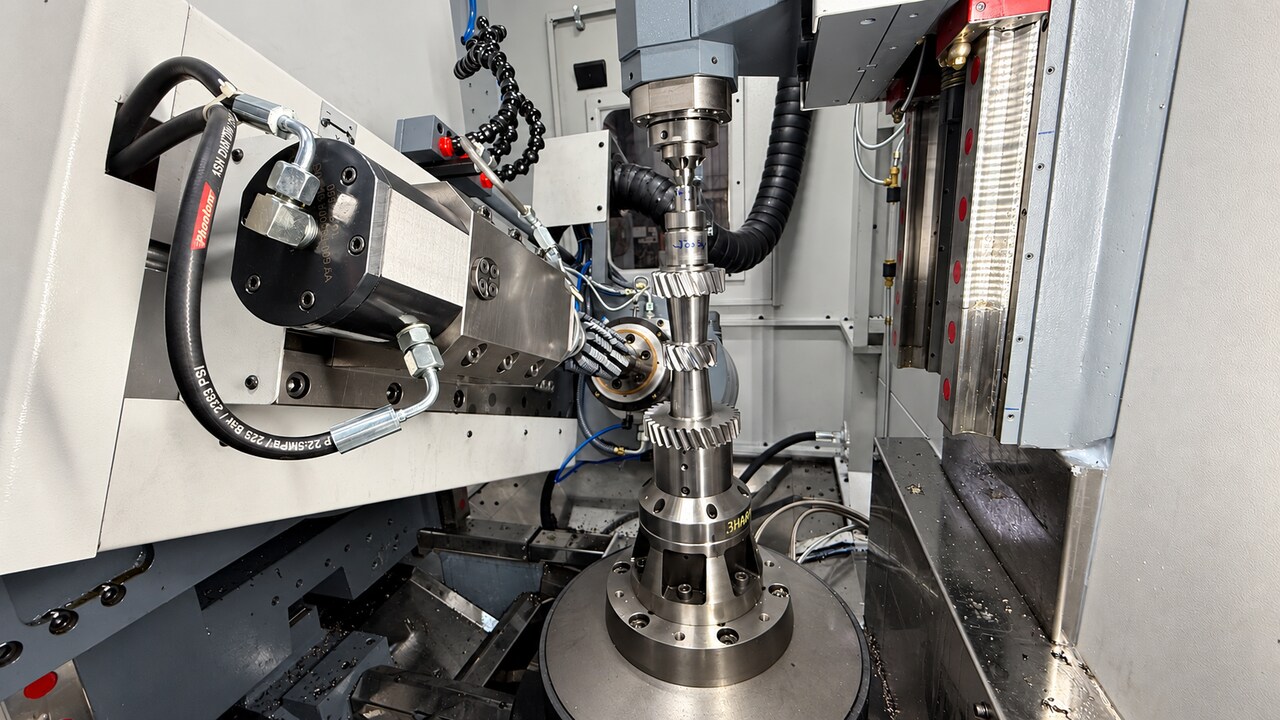
Tradensa łączy frezarki obwiedniowe CNC EIFCO z wysokiej jakości narzędziami do produkcji uzębień firmy CTI. Maszynę i frez ślimakowy dobieramy do tego samego detalu oraz oczekiwanego wyniku produkcyjnego. Celem jest uzyskanie możliwie krótkiego, stabilnego cyklu przy zachowaniu wymaganej jakości uzębienia.
Punktem wyjścia są rysunek koła, materiał, moduł, liczba zębów, szerokość uzębienia, naddatek i wymagania jakościowe. Na tej podstawie dobiera się konstrukcję frezarki, mocowanie, frez ślimakowy, liczbę przejść i parametry skrawania. Takie podejście pozwala wykorzystać możliwości nowoczesnej obrabiarki zamiast przenosić na nią dotychczasowy proces bez zmian.
Wydajne frezy obwiedniowe CTI, właściwie dobrane do zastosowania, pozwalają wykorzystać potencjał frezarek EIFCO. Połączenie odpowiedniej maszyny, freza ślimakowego i technologii może wyraźnie zwiększyć liczbę dobrych kół produkowanych w dostępnych godzinach pracy. To większa wydajność całego stanowiska stwarza możliwość istotnego obniżenia jednostkowego kosztu produkcji.
Czas skrawania to nie cały czas stanowiska
Przy dużym kole zębatym istotną częścią pracy mogą być załadunek, bazowanie, mocowanie, kontrola pierwszej sztuki, pomiar uzębienia i rozładunek. Dochodzą do tego przezbrojenia, wymiany freza ślimakowego, czyszczenie stanowiska oraz przestoje.
Kiedy samo frezowanie staje się znacznie szybsze, udział tych czynności w całym procesie rośnie. Warto zatem porównywać dwa wyniki: czas wykonania uzębienia oraz liczbę zgodnych jakościowo kół uzyskanych ze stanowiska w ciągu zmiany. Różnica między nimi pomaga ustalić, czy kolejna poprawa wymaga zmiany parametrów skrawania, usprawnienia mocowania czy automatyzacji załadunku.
Kiedy warto rozważyć wymianę frezarki obwiedniowej?
Czas obróbki jest ważnym powodem wymiany starszej maszyny, ale nie jedynym. Nowoczesna frezarka obwiedniowa o sztywniejszej konstrukcji może zapewnić stabilniejsze warunki skrawania. W odpowiednich konfiguracjach napędy bezpośrednie wrzeciona freza ślimakowego i stołu ograniczają udział mechanicznych elementów przeniesienia napędu. Elektroniczna synchronizacja ruchów pomaga utrzymać powtarzalne warunki pracy. Ma to znaczenie zarówno dla możliwości zwiększenia parametrów, jak i dla jakości wykonywanego uzębienia.
Dla zakładu korzyścią może być zatem nie tylko krótszy cykl, lecz również większa powtarzalność między detalami i mniejsze ryzyko odchyłek wynikających z niestabilnej pracy zużytej obrabiarki. Osiągana jakość zależy jednak także od mocowania, stanu freza ślimakowego, parametrów procesu i kontroli gotowych kół zębatych na odpowiednich maszynach pomiarowych.
Przed inwestycją warto przeanalizować kilka reprezentatywnych detali. Dla każdego należy zebrać rysunek, materiał, aktualny czas cyklu, wymagania jakościowe, wyniki pomiarów uzębienia, stosowany frez ślimakowy i roczną liczbę sztuk. Pozwoli to porównać dotychczasowy proces z rozwiązaniem opartym na frezarce EIFCO i narzędziu CTI pod względem czasu, jakości, powtarzalności i kosztu jednego dobrego koła.
Przykład 110 wobec 322 minut pokazuje, jak dużą różnicę może przynieść zmiana technologii frezowania obwiedniowego. Tradensa pomaga dobrać frezarkę obwiedniową CNC EIFCO i frez ślimakowy CTI jako elementy jednego procesu, od analizy rysunku po technologię produkcji uzębienia.
Źródło danych o detalu, parametrach i czasach cyklu oraz filmu z obróbki: EIFCO Machine Tools.
- Giętarka trójrolkowa, beztrzpieniowa czy trzpieniowa?
- Czy spawanie laserowe wyprze metody typu TIG i MIG?
- Trendy technologiczne na 2026 rok - Raport IFR
- Laser, plazma czy waterjet?
- Polska utrzymuje tempo wzrostu
- UE inwestuje w przemysł stalowy
- UE zaostrza ochronę rynku stali przed importem
- TOOLEX i ExpoWELDING 2026. Przemysł spotka się w Katowicach
- Szlifierki do wałków i otworów CNC – precyzja w jednym cyklu
- Mocny wzrost sprzedaży maszyn i urządzeń - GUS
- Produkcja przemysłowa rośnie wolniej
- 7 mld zł z KPO na rozwój polskich MŚP
- Budżet UE 2028–2034. Kluczowe decyzje dla przemysłu
- 5 mln robotów w fabrykach - Raport IFR
 Czego oczekuje przemysł zbrojeniowy od maszyn CNC?
Przemysł obronny szuka partnerów, nie tylko dostawców maszyn. Wyzwania i oc...
 Cyfrowy bliźniak CNC? Skraca przezbrojenia i uniknika kolizji
Cyfrowy bliźniak w CNC. Jak skrócić przezbrojenia i uniknąć kosztownych błęd&oacut...
 APX zaprasza na Targi TOOLEX 2019
W dniach 01-03 października 2019 firma APX Technologie zaprasza na swoje stoisko nr 406 p...
 Czy centra obróbcze CNC można wziąć w leasing?
Leasing to popularna forma finansowania inwestycji w nowoczesne maszyny przemysłowe, w ty...
 Praktycznie o CNC z TBI Technology
W dniu 1 marca 2024 roku firma TBI Technology oraz YG-1 Polska przygotowują warsztaty dla...
 Tolerancje w obróbce CNC – ile kosztuje dokładność?
Ile naprawdę kosztuje dokładność obróbki CNC i kiedy nie warto za nią płacić? Proj...


