

Jakość powierzchni CNC – jak ją poprawić?
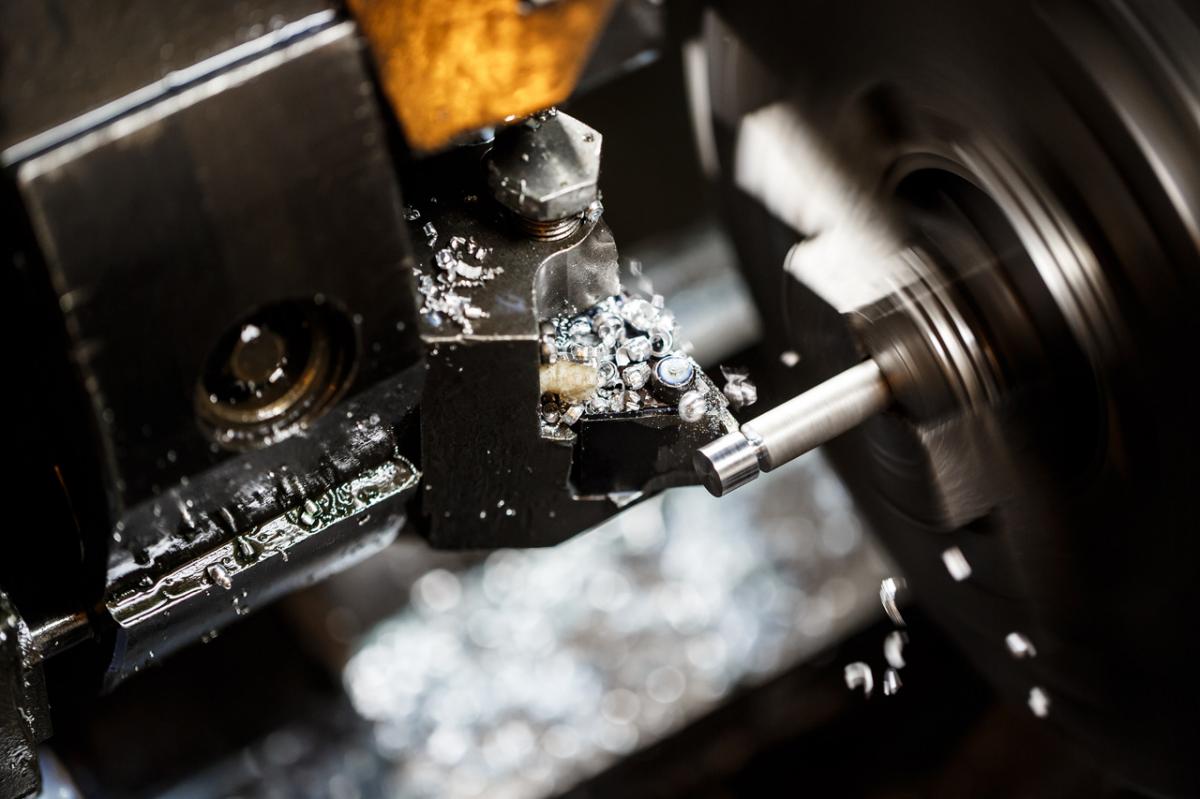 Źródło: FREEPIK / MAGNIFIC
Jakość powierzchni po obróbce CNC ma znaczenie nie tylko ze względu na wygląd detalu.
Chropowatość, ślady narzędzia, zadziory czy lokalne nierówności mogą wpływać na montaż, szczelność, tarcie, zużycie współpracujących elementów i trwałość całego produktu.
Problem pojawia się szczególnie wtedy, gdy dokumentacja wymaga określonej chropowatości, a standardowa obróbka skrawaniem nie pozwala jej uzyskać. W takiej sytuacji samo zmniejszenie posuwu nie zawsze rozwiązuje problem.
Na jakość powierzchni wpływa bowiem cały proces: narzędzie, parametry, sztywność maszyny, strategia obróbki, chłodzenie oraz sposób zamocowania detalu.
W skrócie
- jakość powierzchni zależy od wielu elementów procesu, a nie tylko od posuwu,
- zużyte narzędzie może szybko pogorszyć jakość powierzchni,
- drgania są jedną z najczęstszych przyczyn śladów na detalu,
- obróbka wykańczająca powinna być zaplanowana już na etapie technologii,
- zbyt niska chropowatość może niepotrzebnie zwiększać koszt produkcji,
- przed poprawą powierzchni warto ustalić, jakie parametry są rzeczywiście wymagane.
Co wpływa na jakość powierzchni po CNC?
Na powierzchnię gotowego detalu wpływa kilka czynników jednocześnie.
Najważniejsze z nich to:
- geometria narzędzia,
- posuw,
- prędkość obrotowa,
- głębokość i szerokość skrawania,
- sztywność maszyny,
- sztywność mocowania,
- wysięg narzędzia,
- stan ostrza,
- strategia ruchu narzędzia,
- chłodzenie.
Dlatego dwa detale wykonane z tego samego materiału, na tej samej maszynie, mogą mieć różną jakość powierzchni, jeżeli zastosowano inne narzędzie lub sposób mocowania.
Chropowatość to nie wszystko
W dokumentacji technicznej jakość powierzchni często określana jest za pomocą parametrów chropowatości, np. Ra.
Nie należy jednak utożsamiać jakości całej powierzchni wyłącznie z jedną wartością.
Detal może spełniać wymaganie dotyczące Ra, a jednocześnie mieć widoczne ślady drgań, lokalne zadziory czy błędy geometryczne.
W przypadku powierzchni funkcjonalnych znaczenie mogą mieć również:
- falistość,
- kierunek śladów obróbki,
- geometria powierzchni,
- lokalne uszkodzenia,
- dokładność wymiarowa.
Dlatego przed rozpoczęciem produkcji warto ustalić, jakie parametry są rzeczywiście istotne dla funkcji detalu.
Posuw ma bezpośredni wpływ na ślady narzędzia
Jednym z podstawowych czynników wpływających na powierzchnię podczas frezowania jest posuw.
Przy zbyt dużym posuwie ślady pozostawiane przez kolejne przejścia narzędzia mogą być bardziej widoczne. Zmniejszenie posuwu może poprawić powierzchnię, ale jednocześnie zwiększa czas cyklu.
To ważny kompromis.
Jeżeli detal ma być wykonany w tysiącach sztuk, niewielkie wydłużenie czasu obróbki może znacząco zwiększyć koszt produkcji.
Dlatego nie zawsze opłaca się dążyć do maksymalnie dobrej powierzchni. Jeżeli dokumentacja wymaga określonej wartości, osiągnięcie znacznie lepszego rezultatu może nie przynieść żadnej dodatkowej korzyści.
Narzędzie wykańczające może zrobić dużą różnicę
W przypadku wymagających powierzchni warto rozważyć zastosowanie osobnego narzędzia do obróbki wykańczającej.
Narzędzie używane podczas zgrubnego usuwania materiału nie musi być optymalnym rozwiązaniem do ostatniego przejścia.
Podczas wykańczania znaczenie mają m.in.:
- geometria ostrza,
- liczba ostrzy,
- bicie narzędzia,
- jego średnica,
- długość części roboczej,
- stan krawędzi skrawającej.
Bardzo ważne jest również prawidłowe zamocowanie narzędzia. Nawet dobrej jakości frez może nie zapewnić odpowiedniej powierzchni, jeżeli występuje nadmierne bicie.
Drgania – wróg dobrej powierzchni
Jednym z najczęstszych powodów pogorszenia jakości powierzchni są drgania.
Mogą być wywołane przez:
- zbyt długi wysięg narzędzia,
- niewystarczającą sztywność mocowania,
- nieodpowiednie parametry,
- niekorzystną geometrię detalu,
- zużyte narzędzie,
- niewłaściwą oprawkę.
Charakterystyczne ślady drgań często pojawiają się regularnie na powierzchni detalu.
Zmniejszenie parametrów może czasami pomóc, ale nie powinno być jedyną reakcją. Jeżeli problemem jest zbyt długi frez, lepszym rozwiązaniem może być zastosowanie krótszego narzędzia lub innej oprawki.
Wysięg narzędzia ma większe znaczenie, niż się wydaje
Im dalej od oprawki znajduje się punkt skrawania, tym większa podatność narzędzia na ugięcie i drgania.
Dlatego przy wymagających powierzchniach należy stosować możliwie krótki wysięg.
Ma to szczególne znaczenie przy:
- głębokich kieszeniach,
- wysokich ściankach,
- małych średnicach frezów,
- obróbce materiałów trudnoskrawalnych.
Jeżeli konieczny jest długi wysięg, trzeba odpowiednio dobrać narzędzie i parametry.
Czasami bardziej opłacalne może być zastosowanie specjalistycznego narzędzia o większej sztywności niż próba uzyskania dobrej powierzchni standardowym frezem pracującym na granicy swoich możliwości.
Strategia CAM również wpływa na powierzchnię
Nie tylko parametry i narzędzie decydują o jakości.
Znaczenie ma również sposób prowadzenia narzędzia po powierzchni.
Przy skomplikowanych geometriach niewłaściwa strategia może powodować:
- nagłe zmiany obciążenia,
- ślady wejścia i wyjścia narzędzia,
- nierównomierne ścieżki,
- lokalne pogorszenie powierzchni.
Dlatego w programowaniu CAM warto analizować cały tor narzędzia, a nie tylko ustawione parametry.
W przypadku powierzchni 3D szczególnie ważny może być odpowiedni dobór odstępu pomiędzy kolejnymi przejściami. Zbyt duży odstęp może pozostawić wyraźne ślady, natomiast zbyt mały zwiększy czas obróbki.
Chłodzenie i odprowadzanie wiórów
Chłodziwo może wpływać na jakość powierzchni zarówno bezpośrednio, jak i pośrednio.
Jeżeli wióry pozostają w strefie skrawania, mogą zostać ponownie przecięte przez narzędzie. Może to powodować lokalne uszkodzenia powierzchni i zwiększać zużycie ostrza.
Problem jest szczególnie istotny przy obróbce głębokich kieszeni.
Dlatego należy zapewnić skuteczne:
- doprowadzenie chłodziwa,
- usuwanie wiórów,
- chłodzenie strefy skrawania.
W niektórych zastosowaniach właściwsze może być zastosowanie innych metod chłodzenia lub przedmuchu, zależnie od materiału i rodzaju narzędzia.
Przykład z produkcji
Firma wykonuje stalowe korpusy, na których jedna z powierzchni ma mieć określoną chropowatość.
Po standardowej obróbce powierzchnia nie spełnia wymagań. Pierwsza próba polega na znacznym zmniejszeniu posuwu.
Powierzchnia rzeczywiście się poprawia, ale czas obróbki rośnie o kilkadziesiąt procent.
Technolog analizuje proces dokładniej i stwierdza, że głównym problemem są niewielkie drgania wynikające z dużego wysięgu narzędzia.
Po zastosowaniu sztywniejszego mocowania i krótszego narzędzia można wrócić do wyższych parametrów, jednocześnie uzyskując wymaganą jakość.
To pokazuje, dlaczego samo „zwolnienie maszyny” nie zawsze jest najlepszą metodą poprawy powierzchni.
Czy zawsze warto poprawiać jakość powierzchni?
Nie.
To jedna z ważniejszych zasad optymalizacji produkcji.
Jeżeli dokumentacja wymaga Ra 3,2, a proces bez problemu zapewnia Ra 1,6, niekoniecznie oznacza to sukces technologiczny. Jeżeli uzyskanie lepszego wyniku wymaga dodatkowej operacji, wolniejszego posuwu lub droższego narzędzia, może to być niepotrzebny koszt.
Jakość należy więc zawsze odnosić do funkcji elementu.
Dla powierzchni dekoracyjnej wymagania będą inne niż dla powierzchni współpracującej z uszczelnieniem czy łożyskiem.
Najlepsza powierzchnia to nie zawsze powierzchnia o najniższej chropowatości. Najlepsza jest taka, która spełnia wymagania techniczne przy możliwie niskim koszcie wykonania.
Jak poprawić powierzchnię bez dużego wzrostu kosztów?
Przed zmianą całej technologii warto sprawdzić kilka podstawowych elementów.
- Zweryfikować stan narzędzia.
- Sprawdzić bicie narzędzia i oprawki.
- Ograniczyć wysięg.
- Zweryfikować mocowanie detalu.
- Sprawdzić parametry skrawania.
- Przeanalizować strategię CAM.
- Sprawdzić odprowadzanie wiórów.
- Dopiero później rozważyć dodatkową operację wykańczającą.
Takie podejście pozwala często usunąć źródło problemu bez znaczącego wydłużania czasu cyklu.
Jakość powierzchni trzeba analizować razem z kosztami
W obróbce CNC łatwo wpaść w pułapkę poprawiania jednego parametru kosztem całego procesu.
Zmniejszenie posuwu może poprawić powierzchnię, ale zwiększyć czas cyklu. Droższe narzędzie może zapewnić lepszy rezultat, ale jego zakup nie będzie uzasadniony przy produkcji jednostkowej. Dodatkowe przejście wykańczające może być potrzebne przy precyzyjnym detalu, ale zbędne przy prostym elemencie konstrukcyjnym.
Dlatego jakość powierzchni należy zawsze analizować razem z tolerancją, funkcją detalu, czasem cyklu i kosztem produkcji.
W dobrze zoptymalizowanym procesie CNC nie chodzi o osiągnięcie najlepszej możliwej powierzchni. Chodzi o uzyskanie wymaganej jakości w najbardziej efektywny sposób.
- Giętarka trójrolkowa, beztrzpieniowa czy trzpieniowa?
- Czy spawanie laserowe wyprze metody typu TIG i MIG?
- Trendy technologiczne na 2026 rok - Raport IFR
- Laser, plazma czy waterjet?
- Polska utrzymuje tempo wzrostu
- UE inwestuje w przemysł stalowy
- UE zaostrza ochronę rynku stali przed importem
- TOOLEX i ExpoWELDING 2026. Przemysł spotka się w Katowicach
- Mocny wzrost sprzedaży maszyn i urządzeń - GUS
- Produkcja przemysłowa rośnie wolniej
- 7 mld zł z KPO na rozwój polskich MŚP
- Budżet UE 2028–2034. Kluczowe decyzje dla przemysłu
- Coraz więcej robotów w przemyśle metalowym
 Praktycznie o CNC z firmą TBI Technology
Firma TBI Technology Sp.zo.o. dostawca nowoczesnych obrabiarek CNC oraz firma YG-1 Poland...
 Trwają przygotowania do ITM Industry Europe 2024
Trwają intensywne prace nad przyszłoroczną edycją targów ITM INDUSTRY EUROPE. Choć...
 7 korzyści z zastosowania tokarek CNC?
Jakie są zalety stosowania tokarek CNC w porównaniu z tradycyjnymi tokarkami manual...
 Jak uniknąć drgań podczas obróbki CNC?
Drgania podczas obróbki CNC to problem, który może pojawić się zarów...
 Gwintowniki Serii Z-Pro VU w ofercie Yamawa
Yamawa wzbogaciła o nowe rozmiary i rodzaje, cieszące się już dużym sukcesem na rynku eur...
 Przemysłowa Wiosna 2026: tu spotyka się technologia i biznes
Przemysłowa Wiosna 2026, która odbyła się w dniach 24-27 marca w Targach Kielce po...


