

Wytaczanie CNC – kiedy warto je stosować
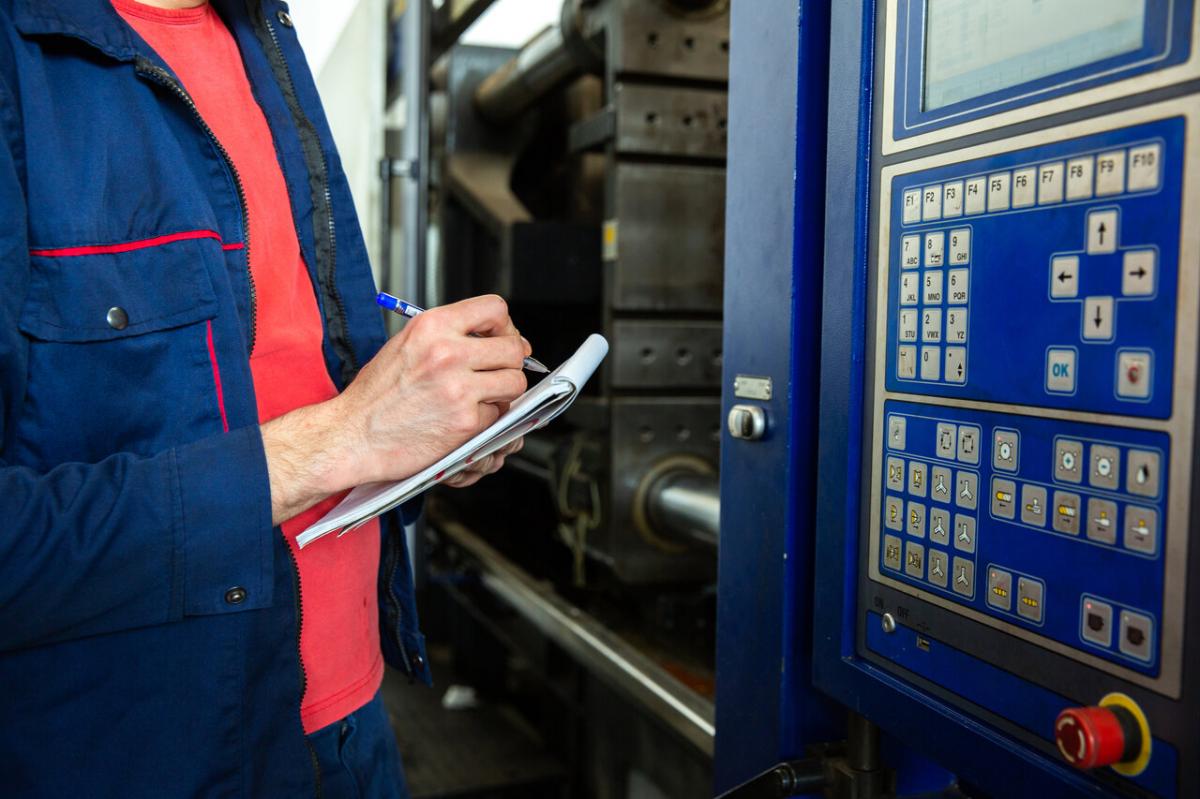 Źródło: FREEPIK / MAGNIFIC
Wytaczanie CNC stosuje się wtedy, gdy zwykłe wiercenie nie zapewnia wymaganej dokładności, średnicy lub jakości powierzchni otworu.
To szczególnie ważna operacja przy produkcji korpusów, obudów, elementów maszyn i części, w których otwory muszą współpracować z wałkami, tulejami czy łożyskami.
Wytaczanie CNC pozwala precyzyjnie powiększyć istniejący otwór i kontrolować jego geometrię. Jednocześnie jest procesem bardziej wymagającym technologicznie niż standardowe wiercenie, dlatego nie zawsze będzie najbardziej ekonomicznym rozwiązaniem.
W skrócie
- wytaczanie służy do precyzyjnej obróbki istniejącego otworu,
- pozwala uzyskać większą dokładność średnicy i geometrii,
- jest szczególnie przydatne przy otworach pod łożyska, tuleje i wałki,
- sztywność narzędzia i mocowania ma duże znaczenie dla jakości,
- nie każdy precyzyjny otwór wymaga wytaczania,
- wybór technologii powinien wynikać z wymaganej tolerancji i kosztu wykonania.
Na czym polega wytaczanie CNC?
W najprostszym ujęciu wytaczanie polega na powiększeniu wcześniej wykonanego otworu za pomocą narzędzia skrawającego.
W przeciwieństwie do wiercenia narzędzie nie musi rozpoczynać pracy w pełnym materiale. Wykorzystuje istniejący otwór jako bazę do dalszej obróbki.
Ma to duże znaczenie, ponieważ pozwala dokładniej kontrolować:
- średnicę,
- położenie powierzchni,
- współosiowość,
- geometrię otworu,
- jakość powierzchni.
Wytaczanie może być wykonywane zarówno podczas obróbki zgrubnej, jak i wykańczającej.
Wiercenie a wytaczanie – kiedy wybrać którą technologię?
Wiercenie jest zwykle pierwszym wyborem, gdy trzeba szybko wykonać prosty otwór.
Jeżeli jednak wymagania dotyczące otworu są większe, może pojawić się potrzeba zastosowania dodatkowej operacji.
Przykładowo:
Wiercenie sprawdzi się, gdy otwór ma przede wszystkim zapewnić przejście elementu mocującego.
Wytaczanie może być lepszym rozwiązaniem, gdy otwór musi mieć dokładną średnicę i wysoką jakość powierzchni.
Nie oznacza to jednak, że wytaczanie jest zawsze dokładniejsze i automatycznie lepsze. Przy konkretnych wymaganiach technologicznych można zastosować również rozwiercanie, interpolację kołową czy inne metody.
Decyzję należy podjąć na podstawie dokumentacji technicznej oraz możliwości obrabiarki.
Wytaczanie otworów pod łożyska
Jednym z typowych zastosowań jest wykonywanie otworów pod łożyska.
W takim przypadku nie wystarczy, aby otwór miał „mniej więcej” odpowiednią średnicę. Istotna może być również geometria otworu i jego wzajemne położenie względem innych powierzchni.
Jeżeli otwór jest zbyt duży, zbyt mały albo niewspółosiowy, może dojść do problemów podczas montażu lub późniejszej pracy zespołu.
Wytaczanie pozwala precyzyjniej kontrolować taki otwór niż standardowe wiercenie.
W produkcji maszynowej ma to bezpośrednie przełożenie na jakość gotowego zespołu.
Współosiowość może być ważniejsza niż sama średnica
Jedną z zalet wytaczania jest możliwość kontrolowania geometrii otworu względem innych powierzchni.
Załóżmy, że korpus ma dwa otwory, przez które przechodzi wspólny wał.
Sama kontrola średnicy każdego otworu może nie wystarczyć. Jeżeli osie obu otworów nie znajdują się dokładnie w jednej linii, podczas montażu może pojawić się problem.
W takim przypadku kluczowa staje się współosiowość.
To właśnie jeden z powodów, dla których sposób bazowania detalu podczas wytaczania ma tak duże znaczenie.
Sztywność układu decyduje o jakości
Wytaczanie jest podatne na problemy związane z ugięciem narzędzia.
Im większy wysięg narzędzia, tym większe ryzyko jego ugięcia i pojawienia się drgań. Problem staje się szczególnie istotny przy głębokich otworach.
Dlatego warto ograniczać:
- niepotrzebny wysięg,
- zbyt agresywne parametry,
- niewłaściwe mocowanie,
- nadmierne obciążenie narzędzia.
Jeżeli narzędzie zaczyna drgać, na powierzchni otworu mogą pojawić się charakterystyczne ślady, a uzyskanie wymaganej tolerancji będzie trudniejsze.
W takich przypadkach samo zastosowanie bardziej precyzyjnego narzędzia może nie wystarczyć. Trzeba poprawić sztywność całego układu.
Wytaczanie zgrubne i wykańczające
W zależności od wymaganej dokładności wytaczanie można podzielić na operacje zgrubne i wykańczające.
Podczas wytaczania zgrubnego celem jest przede wszystkim szybkie usunięcie materiału i przygotowanie otworu do dalszej obróbki.
Wytaczanie wykańczające ma natomiast zapewnić końcowy wymiar i jakość powierzchni.
W praktyce oznacza to pozostawienie odpowiedniego naddatku na ostatnią operację.
Jeżeli naddatek jest zbyt mały, narzędzie może nie pracować w optymalnych warunkach. Jeżeli jest zbyt duży, operacja wykańczająca może być niepotrzebnie obciążona.
Alternatywa: interpolacja kołowa
W nowoczesnej obróbce CNC wytaczanie nie jest jedynym sposobem powiększania otworów.
W określonych przypadkach można wykorzystać interpolację kołową, podczas której narzędzie porusza się po torze kołowym i stopniowo wykonuje otwór o wymaganej średnicy.
Rozwiązanie to może być atrakcyjne szczególnie wtedy, gdy:
- potrzebna jest duża elastyczność,
- trzeba wykonać otwory o różnych średnicach,
- dostępne narzędzie ma ograniczoną średnicę,
- ten sam frez ma zostać wykorzystany do wielu operacji.
Wytaczanie może jednak nadal oferować przewagę przy konkretnych wymaganiach dotyczących geometrii, głębokości lub dokładności otworu.
Przykład z produkcji
Firma wykonuje stalowe korpusy przekładni. W korpusie znajdują się otwory przeznaczone pod łożyska.
Początkowo wszystkie otwory wykonywane są wyłącznie za pomocą wiertła. Sama średnica jest kontrolowana, ale podczas montażu pojawiają się problemy z osadzeniem łożysk.
Analiza pokazuje, że problemem nie jest tylko wymiar otworu, ale również jego geometria.
Technolog zmienia proces:
- wykonuje otwór wstępny,
- pozostawia odpowiedni naddatek,
- wykonuje wytaczanie,
- kontroluje średnicę i położenie,
- następnie przeprowadza montaż próbny.
Liczba operacji rośnie, ale jednocześnie spada liczba problemów podczas montażu i liczba braków.
W tym przypadku dodatkowa operacja jest więc uzasadniona ekonomicznie, mimo że wydłuża czas obróbki pojedynczego otworu.
Jak ograniczyć koszt wytaczania?
Wytaczanie nie powinno być stosowane automatycznie do każdego otworu.
Jeżeli dokumentacja dopuszcza większą tolerancję, bardziej wydajne wiercenie może być wystarczające.
Warto więc najpierw sprawdzić, jakie są rzeczywiste wymagania funkcjonalne.
Koszt można ograniczyć poprzez:
- dobór odpowiedniego narzędzia,
- skrócenie wysięgu,
- optymalizację parametrów,
- ograniczenie liczby przejść,
- prawidłowe bazowanie,
- zastosowanie odpowiedniej strategii CAM,
- wykorzystanie jednego narzędzia do kilku podobnych operacji.
W produkcji seryjnej szczególnie ważny jest czas cyklu. Jeżeli każdy detal ma kilkanaście precyzyjnych otworów, nawet niewielka różnica czasu na jednym otworze może mieć znaczenie dla kosztu całej partii.
Co sprawdzić przed rozpoczęciem wytaczania?
Technolog powinien przeanalizować nie tylko średnicę otworu.
Warto sprawdzić:
- wymaganą tolerancję,
- głębokość otworu,
- współosiowość,
- wymagania dotyczące powierzchni,
- materiał detalu,
- dostępne narzędzia,
- sztywność obrabiarki,
- sposób mocowania,
- możliwość kontroli gotowego otworu.
W przypadku otworów funkcjonalnych warto również ustalić, jakie konsekwencje będzie miało przekroczenie konkretnej tolerancji.
Nie każda setna milimetra ma taką samą wartość biznesową.
Wytaczanie CNC ma sens wtedy, gdy daje konkretną korzyść
Najważniejszą zaletą wytaczania jest możliwość precyzyjnego kształtowania istniejącego otworu i kontrolowania jego geometrii.
Nie należy jednak traktować tej technologii jako obowiązkowego kolejnego etapu po wierceniu.
Jeżeli zwykłe wiercenie zapewnia wymagane parametry, dodatkowa operacja będzie tylko zwiększała koszt. Jeżeli jednak otwór jest elementem funkcjonalnym i jego dokładność ma wpływ na montaż, pracę całego zespołu lub trwałość maszyny, koszt wytaczania może być niewielki w porównaniu z kosztami późniejszych problemów.
Dlatego właściwe pytanie nie brzmi: „czy można wykonać ten otwór przez wytaczanie?”, ale „czy wymagania dotyczące tego otworu uzasadniają zastosowanie wytaczania?”
- Giętarka trójrolkowa, beztrzpieniowa czy trzpieniowa?
- Czy spawanie laserowe wyprze metody typu TIG i MIG?
- Trendy technologiczne na 2026 rok - Raport IFR
- Laser, plazma czy waterjet?
- Polska utrzymuje tempo wzrostu
- UE inwestuje w przemysł stalowy
- UE zaostrza ochronę rynku stali przed importem
- TOOLEX i ExpoWELDING 2026. Przemysł spotka się w Katowicach
- Mocny wzrost sprzedaży maszyn i urządzeń - GUS
- Produkcja przemysłowa rośnie wolniej
- 7 mld zł z KPO na rozwój polskich MŚP
- Budżet UE 2028–2034. Kluczowe decyzje dla przemysłu
- Coraz więcej robotów w przemyśle metalowym
 Evoluma - Klaster Obróbki Metali w nowej odsłonie
Klaster Obróbki Metali przeszedł przełomową ewolucję i sfinalizował proces rebrand...
 APX zaprasza na Targi TOOLEX 2019
W dniach 01-03 października 2019 firma APX Technologie zaprasza na swoje stoisko nr 406 p...
 Dołącz do uczestników Akademii Formy Wtryskowej
Bydgoski Klaster Przemysłowy Dolina Narzędziowa zaprasza do udziału w szkoleniach z serii...
 Webinarium Haas programowanie maszyn 5-osiowych
Abplanalp zaprasza na kolejne Webinarium Haas programowanie maszyn 5-osiowych.Webinarium ...
 Przemysł maszynowy na Tajwanie - GOODWAY
Czwartego dnia wizyty, mieliśmy możliwość odwiedzenia firmy GOODWAY, zajmującej się produ...
 Gwintownik do stali o twardości do 40 HRC
Firma Yamawa prezentuje EHRZ, gwintownik do stali o twardości do 40 HRC EHRZ jest innowac...


